
シリコンフォトニクスおよび光インターコネクト向け、高度な射出成形技術、超精密金型、高性能材料
エンジニアリングに関する洞察 · 2026年10月 · 名力精密鋼金型有限公司
人工知能(AI)インフラストラクチャは、ネットワークシステムに対し、より高い帯域幅密度、より低いエネルギー消費、そしてより厳しい熱環境への対応を求めています。コパッケージドオプティクス(CPO)は、光エンジンを高性能スイッチングシリコンに近づけることで、この状況を一変させる技術の一つです。しかし同時に、目には見えにくいものの重要なエンジニアリング上の課題も生み出しています。それは、高度な光アセンブリを安定して組み立てるために必要な、機械的、絶縁的、保持、およびケーブル管理コンポーネントをどのように製造するかということです。
光通信エンジニアや調達チームにとって、 CPO(認定パートナー・オブ・パーツ)の精密射出成形サプライヤーを探す際には、適切な製造パートナーには成形機以上のものが必要です。信頼性の高いポリマー部品には、多くの場合、材料の選定、金型設計、微細加工、寸法測定、組立検査、そして厳格な工程管理といった、連携のとれたプロセスが求められます。
台湾台中市に拠点を置くMing-Li Precisionは、精密金型設計・製造、エンジニアリングポリマー射出成形、マイクロ成形、インサート成形、超精密機械加工、検査サービスを提供しています。CPO関連、シリコンフォトニクス、光インターコネクト分野における、用途別ポリマー部品および金型に関する見積依頼(RFQ)を歓迎いたします。ご提案いただいた部品は、実際の性能および認定要件に基づいて審査されます。CPOプラットフォーム認証や過去の生産実績は保証の対象外となります。
これは、光インターコネクトハードウェアおよび精密ポリマーコネクタ構造の概念図であり、Ming-Li社の顧客製品または認定CPOアセンブリの写真ではありません。
1. 一体型光学部品とは何か?そして、なぜ機械部品が重要なのか?
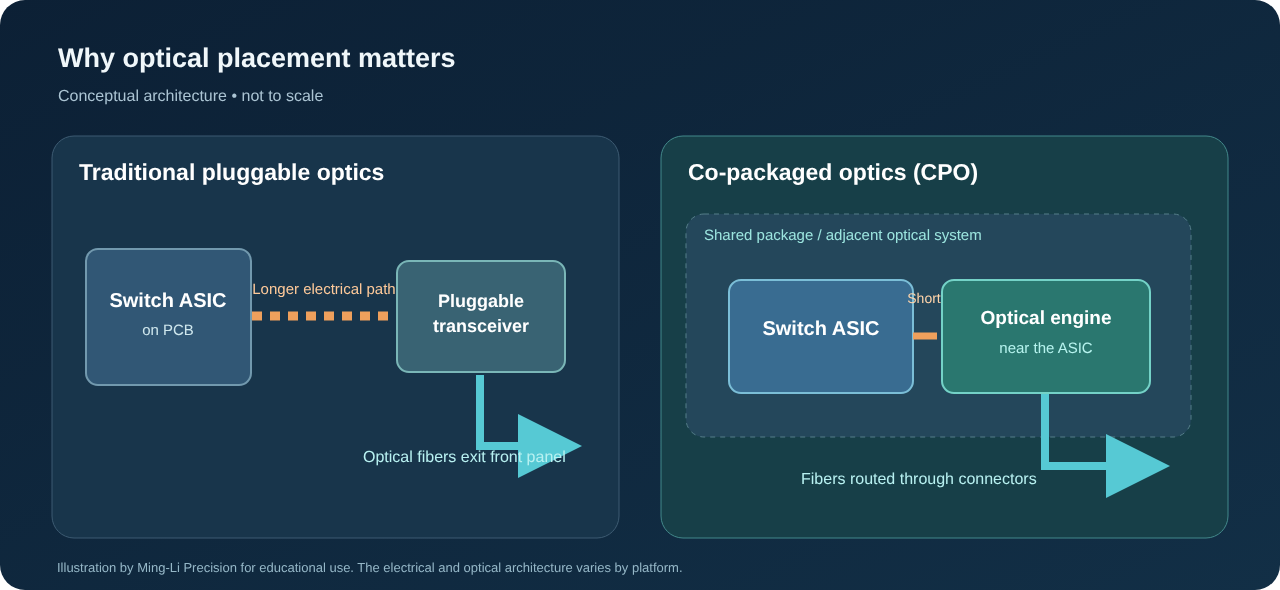
従来のネットワークスイッチでは、電気信号はスイッチングASICから基板レベルの相互接続を経て、機器の前面パネルに配置されたプラグイン式光トランシーバーへと伝送されます。帯域幅が増加するにつれて、電気的な伝送経路は、信号の完全性と電力供給に関して、ますます困難な課題をもたらす可能性があります。
CPOは、光エンジンをスイッチASICのすぐ近くに配置することで電気的距離を短縮します。通常、これはパッケージレベルまたは隣接アーキテクチャに統合されます。その後、光ファイバー経路によって光信号がシステムから出力されます。プラットフォームによってアプローチは大きく異なり、外部レーザー光源、着脱式ファイバーコネクタ、光エンジンの統合、冷却、保守性などはサプライヤーごとに異なります。
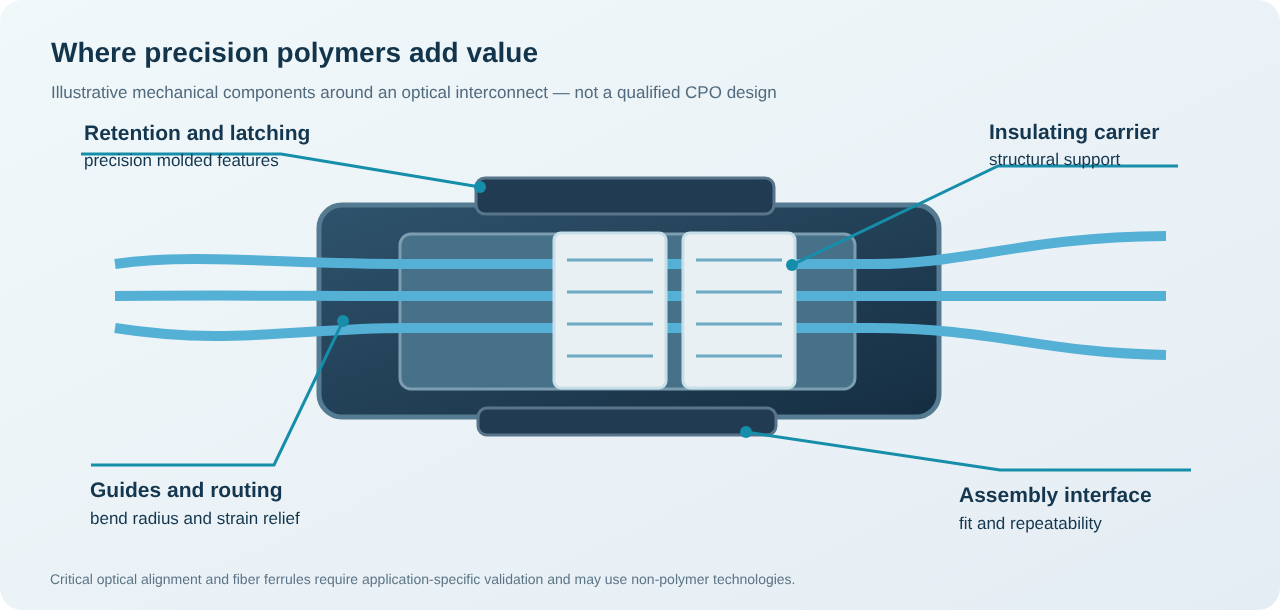
光半導体とそのパッケージはCPOの中核を成す要素ですが、周囲のアセンブリにも機械的に精密なポリマー部品が必要となる場合があります。ハウジング、クリップ、ブラケット、ファイバー管理ガイド、保護カバー、絶縁キャリアなどは、アセンブリの再現性、機械的安定性、保守性、長期信頼性に影響を与える可能性があります。
重要な点として、成形された支持体は、サブミクロンレベルの光学アライメント素子と同等ではありません。重要な光学インターフェースには、ガラス、シリコン、セラミック、精密金属などの技術が必要となる場合があります。これらの使用は、顧客の光学、機械、および熱に関する許容誤差の予算に基づいて決定されるべきです。
光インターコネクトアーキテクチャの比較
| エンジニアリング上の考慮事項 | 従来型のプラグイン式光学系 | 一体型光学部品(CPO) | ポリマー部品設計への影響 |
|---|---|---|---|
| 光学エンジンの位置 | 機器前面パネルの取り外し可能なモジュール | スイッチASIC上またはそのすぐ近く | より要求されるパッケージングスペースと熱統合 |
| 高速電気経路 | より長い取締役会レベルのリーチ | 大幅に短縮された近距離パッケージリンク | 小型で安定した取り付けと保持機能がより重要になるかもしれない |
| ファイバー管理 | フロントパネルのトランシーバー接続 | 緊密に統合されたアセンブリから配線されたファイバー | 光ファイバーガイド、ストレインリリーフ、およびサービスクリアランス計画 |
| サービスモデル | モジュールは個別に交換可能です | システムレベルのアプローチは実装によって異なる | コネクタの確実な保持とアセンブリへのアクセスが重要になる |
| 熱環境 | 最も高温になるスイッチパッケージから分離 | 光学構造は高出力シリコンの近くに配置できる | 樹脂の選定は、実際の動作温度を反映させる必要がある。 |
| 資格 | プラグイン可能なモジュールエコシステムを確立 | 進化するアーキテクチャ固有の要件 | アプリケーション固有のテスト計画であり、一般的な「CPO承認済み」という主張ではない。 |
2. 先進ポリマー部品がCPOエコシステムの中でどのような位置づけにあるのか
Ming-Li社は、半導体製造や光学エンジン自体の設計ではなく、光学システムを取り囲む精密な機械構造および絶縁構造に重点を置いています。潜在的なビジネスチャンスは以下のカテゴリーに及びますが、その適合性はインターフェース図面、公差、およびシステム制約によって異なります。
2.1 光ファイバーコネクタのハウジングおよび保持機構
小型光インターコネクトには、複雑なハウジング、ラッチ機構、キー付き形状、取り付けボス、挿入ストッパーなどが必要となる場合があります。このような部品の場合、精密コネクタ射出成形において、寸法再現性、収縮率、成形応力、挿入力、機能インターフェースにおけるバリなどを評価する必要があります。光フェルールやアライメントブロック自体に別の製造プロセスが必要な場合でも、ポリマーハウジングは成形可能な場合があります。
2.2 光ファイバーの配線、ガイド、および張力緩和部品
高密度光アセンブリでは、最小曲げ半径を維持し、引張荷重を制限しながら、再現性の高い光ファイバー配線が求められることがよくあります。候補となる部品には、精密ケーブルガイド、配線クリップ、カバー、応力緩和構造、保護キャリアなどがあります。これらは機械部品であるため、最終的なアセンブリにおいて、システム所有者が光損失と信頼性をテストする必要があります。
2.3 光学エンジン支持フレームおよび絶縁構造
パッケージ構造によっては、支持フレーム、電気絶縁部品、保護筐体、機械的保持具などに特殊なエンジニアリングポリマーが使用される場合があります。これらの部品については、熱膨張率の不一致、クリープ、アウトガスまたは汚染の許容範囲、反り、および組み立て時の予荷重について、慎重な検討が必要です。
2.4 インサート成形光電子部品
一部の部品は、金属インサート、ピン、ブッシング、シールド、または固定具を成形ポリマーと組み合わせたものです。インサート成形は、組み立て工程を統合し、堅牢な機能構造を作り出すことができます。実現可能性は、インサートの形状、保持性能、樹脂加工条件、熱サイクル、および最終組立品の検証方法によって異なります。
2.5 精密金型インサートと高精度工具
すべての顧客が射出成形品の完成品を必要とするわけではありません。光コネクタのサプライヤーは、精密金型インサート、マイクロ加工されたキャビティ、金型部品、およびツーリングサポートも必要とする場合があります。Ming-Liは、DFMから金型製作、試作成形、検査までを統合したソリューションを提供します。
機会マトリックス:用途と製造範囲
| CPO/フォトニクス応用分野 | 潜在的なポリマーまたは金型の成果物 | 主要エンジニアリングレビュー | 名力のサービスを評価する |
|---|---|---|---|
| 高密度光コネクタ | ハウジング、ラッチ、ガイド、保護カバー | 収縮、適合性、挿入荷重 | 精密成形および金型設計 |
| ファイバー管理 | クリップ、ルーティングトレイ、応力緩和サポート | 曲げ半径、沿面距離、粒子発生 | 成形部品の開発 |
| 光学エンジンの機械構造 | フレーム、保持具、絶縁スペーサー | 熱膨張係数、熱歪み、組立公差 | 高性能ポリマー成形 |
| 光モジュール筐体 | 筐体または機械的保護カバー | 反り、固定、温度 | 射出成形金型と成形 |
| 金属/ポリマー製サブアセンブリ | インサート成形端子または金属保持部品 | 挿入位置と機械的完全性 | インサート成形/オーバーモールディング |
| 成形された微細構造 | 精密なプラスチック部品 | ゲート配置、通気、微細構造の複製 | マイクロ成形実現可能性調査 |
| 精密金型サプライヤー | コア、キャビティ、スライド、スペアツーリング部品 | 加工精度と検証 | 超精密金型製作 |
3. エンジニアリング材料:LCP、PPS、PEEK、PEI、その他の高性能ポリマー
光インターコネクトの機械設計において、材料選定は最初の重要な決定事項の一つです。データシート上では理想的に見える材料でも、非対称リブ、繊維充填フロー、複雑なゲート、あるいは大きな成形応力を持つ薄肉部品では、全く異なる挙動を示す可能性があります。CPOポリマーエンジニアリングにおいては、樹脂の一般的な名称よりも、最終的なグレードとその検証結果の方が重要です。
エンジニアリングポリマー選定ガイド
| ポリマーファミリー | 潜在的な利点 | 検証するためのエンジニアリング上のトレードオフ | 候補となる構造的応用 |
|---|---|---|---|
| LCP (液晶ポリマー) | 薄肉部での流動性が高く、寸法安定性に優れ、高温グレードも用意されている。 | 異方性収縮、ウェルドライン、方向性特性、およびフィラーの配向 | 薄肉コネクタハウジング、小型構造支持部材 |
| PPS (ポリフェニレンスルフィド) | 耐熱性、耐薬品性、電気絶縁性、剛性に優れた充填材入りグレード | 一部の配合における脆性、ウェルドライン強度、成形条件、および部品の反り | フレーム、断熱キャリア、寸法安定性のあるハウジング |
| PEEK (ポリエーテルエーテルケトン) | 過酷な環境下でも優れた高温性能と機械的性能を発揮します。 | 樹脂コストの上昇、加工温度の上昇、結晶化度制御、および金型要件 | 特殊サポート、高度な機械的絶縁部品 |
| PEI (ポリエーテルイミド) | 寸法的な利点を持つ可能性のある非晶質高温材料 | プロセス温度、応力感受性、およびグレード依存の耐薬品性 | 高性能な電気部品または構造部品 |
| PPA (高性能ポリアミド) | 機械的強度とコネクタグレードの入手可能性 | 吸湿性、コンディショニング効果、および等級に応じた安定性 | 環境が許容するコネクタ構造 |
| PBT/エンジニアリングブレンド | 確立されたコネクタ材料のエコシステムと、潜在的に有利な経済性 | 耐熱性、加水分解性、寸法性能はグレードに大きく依存する | 周辺ハウジングおよびコスト重視の構造 |
この表は材料選定の目安であり、どのグレードも自動的にCPO認証を取得できるというものではありません。UL 94などの難燃性評価、CTI値、アウトガス制限値、最終肉厚における性能などは、供給業者のグレードに関する資料およびOEMの要件と照らし合わせて確認する必要があります。
樹脂を選定する前に、何を検証すべきでしょうか?
熱膨張係数(CTE)と寸法ずれ。ポリマーキャリアがガラス、セラミック、シリコン、または金属と接合する場合、膨張率の違いにより、機械的な予圧や位置決めが変化する可能性があります。室温での寸法だけでなく、定義された動作温度範囲と組み立て温度範囲全体にわたって、積層構造全体を評価してください。
成形収縮と繊維配向。充填エンジニアリングポリマーは、流れ方向と流れ方向に対して収縮率が異なる場合があります。ゲート形状、ウェルドライン、加工条件、冷却バランス、部品形状はすべて、成形直後の寸法と調整後の寸法に影響を与えます。
クリープ現象と応力緩和。コネクタのラッチや保持機構は、長期間にわたって荷重がかかった状態が続く場合があります。性能要件を設定する際には、静的荷重、繰り返し荷重、熱暴露、樹脂グレードなどを考慮する必要があります。
清浄度と微粒子管理。繊細な光学インターフェース付近では、バリ、摩耗粉、表面汚染物質、包装材の微粒子などが許容されない場合があります。清浄度に関する制限は、図面および製造管理計画に明記する必要があります。低微粒子要件は、クリーンルーム認証生産の主張とは異なります。
難燃性と適合性。UL 94、REACH、RoHSなどの要件は、部品、グレード、地域、および顧客仕様に基づいて定義する必要があります。エンジニアリングチームは、ポリマーファミリーのラベルが適合性を保証すると想定するのではなく、文書の有効性を確認する必要があります。
4. 光コネクタ部品にとって精密金型設計が重要な理由
金型は、プラスチック部品の外形だけでなく、それ以上の多くの要素を決定します。小型で複雑な形状の部品の場合、金型設計は、嵌合面の均一性、クリップや位置合わせサポートの再現性、局所的なバリ、寸法ばらつき、自動組立性能などに影響を与える可能性があります。
製造性を考慮した設計(DFM)における主なトピックは以下のとおりです。
- 品質に重要な寸法(CTQ):不必要に厳しい公差をあらゆる場所に適用するのではなく、機能的な基準点、保持面、および嵌合界面を特定する。
- ゲート位置と充填バランス:溶接線、繊維配向、および機械的特性を歪める可能性のある局所的な充填効果を管理します。
- 通気口の設計とフラッシュ防止:コネクタ面、薄いエッジ、小さなスロット、可動インターフェースを保護します。
- 冷却と熱対称性:細長い支持部材やフレームの収縮差や反りを軽減します。
- 金型鋼材とインサートの戦略:微細なディテール、保守性、および再現性の高いキャビティ性能をサポートする加工方法を選択する。
- 測定の容易性:鋼材を切断する前に、部品の測定方法を確立する。複雑な形状の場合は、CMM、光学測定、または工業用CTが必要になる場合がある。
- 組み立て準備検査:寸法適合性だけでなく、実際の機械的機能も検査する。
精密工学用ポリマーの成形には、ホットランナー方式とコールドランナー方式のどちらが適しているか?
| ツールに関する質問 | コールドランナー | ホットランナー |
|---|---|---|
| 初期金型の複雑さ | 多くの場合、よりシンプル | さらなる統合と制御が必要 |
| ランナー材料消費量 | スプルー/ランナーの廃棄物が相当量になる可能性がある | ランナーの廃棄物を減らす可能性があります |
| 温度制御 | 一般的にはより分かりやすい | 樹脂固有のホットランナー互換性が必要です |
| 物質の感受性 | 一部のデリケートな特殊グレードの評価は容易である | 滞留時間と劣化リスクについては、慎重な検討が必要である。 |
| 小型精密部品のゲート | 形状とランナーの設計によります | 使用可能なノズル、ゲート、温度制御によって異なります |
| 最良の選択基準 | 部品サイズ、射出量、樹脂、品質目標 | 同じ基準に加えて、経済性と処理検証も考慮に入れる |
LCP、PPS、PEEKのいずれの加工においても、普遍的に優れたランナーは存在しません。適切な見積もりでは、特定の材料グレードにおいて、金型コスト、キャビティ数、ゲート制限、サイクルタイム、部品品質、ランナーロス、生産量などを比較検討する必要があります。
5. 名力精密:光インターコネクトに関連する製造能力
1983年に設立された名力精密鋼金型有限公司は、精密金型製造とエンジニアリングプラスチック射出成形を中心に事業を展開しています。同社の公式企業概要には、 5,000件を超える精密金型プロジェクト、 YASDA社製超精密CNC加工、社内での金型開発と射出成形、マイクロ成形とインサート成形、そしてIATF 16949認証取得済みの品質マネジメントシステムについて記載されています。
これらの機能はフォトニクスプロジェクトにとって重要です。なぜなら、要求の厳しい機械部品は、精密加工、高温成形、計測、サンプル評価、継続的な生産管理など、密接に連携した複数の工程を経る必要があることが多いからです。
製造能力と顧客価値
| 明李の能力 | CPO関連プロジェクトでサポートするもの |
|---|---|
| 精密金型設計とDFM | 高密度で小型かつ複雑な形状の成形性に関するレビュー |
| YASDAの超精密加工 | 微細形状のコア、キャビティ、インサート、金型部品 |
| 高温ポリマー成形 | LCP、PPS、PEEK、PEIのグレード別加工評価 |
| マイクロモールディング | 小型部品および複雑な微細構造、実現可能性は |
| インサート成形とオーバーモールディング | ポリマーと埋め込み金属構造を組み合わせた機械構造 |
| モールドフロー解析 | 該当する場合の、工程および反りリスク評価 |
| ZEISSの計測、光学検査、産業用CT | 測定計画に基づいた寸法チェックおよび内部構造検査 |
| IATF 16949 品質システム | 構造化されたプロセス管理、トレーサビリティ、および品質計画 |
| カビ試験とFAI | 初期生産データに基づいて、工具や部品の要件を改良する |
重要な製造範囲: Ming-Li社の社内資料に記載されている±1μmという表記は、特定の超精密加工能力を示すものであり、成形部品に対する±1μmの公差保証を包括的に示すものではありません。成形品の寸法は、形状、加工プロセス、材料、測定方法によって異なり、見積依頼書(RFQ)ごとに確認する必要があります。
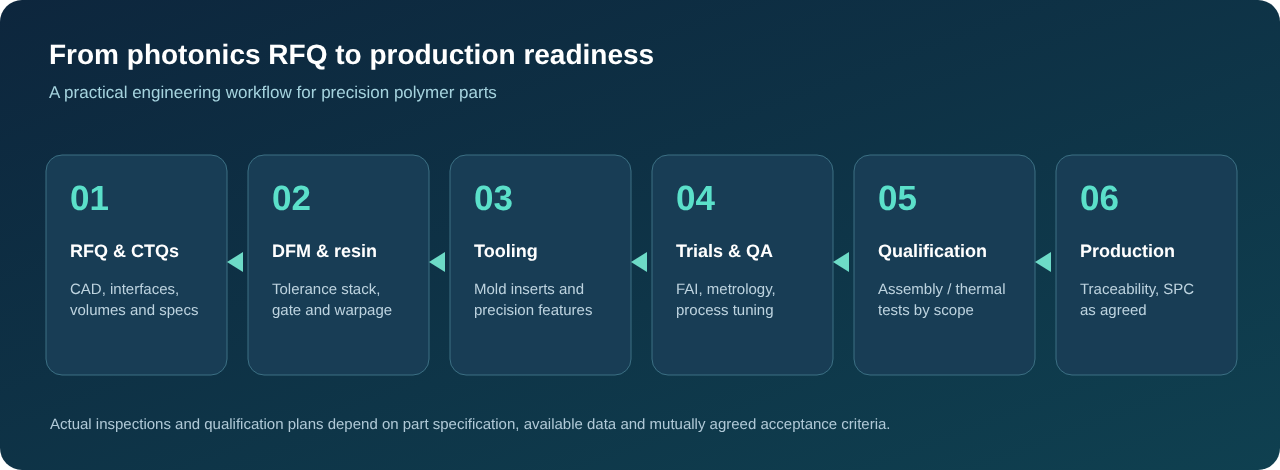
実用的な製造ワークフロー
ステップ1 — 要件レビュー。2D /3D CAD、部品機能、嵌合形状、組立荷重、樹脂グレード、熱環境、年間生産量、清浄度、検査要件を評価します。
ステップ2 — DFMとポリマーの選定。肉厚、抜き勾配、アンダーカット、ゲートとランナーの選択、公差の積み重ね、樹脂加工上の制約を評価します。
ステップ3 ― 金型開発。精密金型部品を製造し、キャビティ形状、メンテナンス性、および予想される射出寿命を評価する。
ステップ4 — 金型試作と初回品検査。成形サンプルをレビューし、CTQ(重要品質特性)を検査し、合意された金型修正を行う前に逸脱事項を文書化する。
ステップ5 ― アプリケーションの適格性確認。顧客と協力して、機械的組み立て、熱サイクル試験、保持性、清浄度、および必要な光学システム試験を実施します。成形サプライヤーの業務範囲外の特殊な試験は、関連する認定パートナーの責任となります。
ステップ6 — 管理された生産。合意された管理計画、検査頻度、包装、ロット追跡、および変更管理手順を実施する。
6. CPO、NPO、従来型光モジュール:調達の混乱を避ける
光接続分野では、いくつかの関連用語が用いられています。CPO (パッケージ型光モジュール)は、光エンジンをホストASICと緊密に統合したパッケージレベルで配置します。NPO(ニアパッケージ型光モジュール)は、光機能をスイッチの近くに配置しますが、よりモジュール化された構成を採用する場合があります。プラグイン型光モジュールは、通常、トランシーバーをシステム前面パネルに配置します。これらの違いはプラットフォームによって異なり、市場は依然として進化を続けています。
精密部品の調達においては、サプライヤーは、光ファイバー関連のプラスチック部品すべてを自動的に「CPO部品」と分類するのではなく、まず部品がどこに設置され、どのような機械的機能を果たすのかを尋ねるべきです。例えば、MPO/MTPタイプのコネクタのハウジングは、自動的に認定されたCPO光インターフェースとなるわけではありません。
7. 技術チェックリスト:CPO精密成形RFQに送付すべきもの
エンジニアリングチームは、以下の情報を活用することで、実現可能性評価を迅速化できます。
| RFQ情報 | なぜそれが重要なのか |
|---|---|
| 3D CAD(STEP/Parasolid)および制御された2D図面 | 形状、基準面、および公差要件を確立する |
| 組立モデル/嵌合部品 | 機械的適合性、挿入経路、および積層構造が明らかになる |
| 材料グレードとサプライヤー | 加工性、収縮率、および技術的特性を定義します。 |
| 動作温度と熱プロファイル | CTE、熱老化、材料評価をサポートします |
| 品質に不可欠な機能 | 機能的リスクに焦点を当てたツールと計測技術 |
| 挿入・保持、負荷、ライフサイクルに関する要件 | ラッチと構造的完全性のレビューをサポートします |
| 微粒子、清浄度、包装に関する制限 | プロセス制御に関する期待値の不一致を防ぐ |
| 予想される年間販売量と発売計画 | ガイドとなる空洞数、ランナーの選択、経済性 |
| 検査、報告、トレーサビリティに関する要件 | 達成可能な品質と見積もり範囲を確立する |
| 光学システム認定資格保有者 | 成形部品検査以外の光学検査に関する責任範囲を明確化 |
3Dモデルがない場合、初期段階の打ち合わせには実物サンプルや2D図面が役立ちますが、信頼性の高いツール見積もりには通常、管理された3D定義と確定済みの材料仕様が必要です。サンプル、アクセス権、知的財産権が許す範囲で、リバースエンジニアリングを別途検討することも可能です。
8. よくある質問
Ming-Li社はCPO用途向けのプラスチック部品を製造できますか?
Ming-Liは、コネクタハウジング、保持構造、繊維管理部品、精密工具、インサート成形アセンブリなど、CPO関連の機械的および絶縁性ポリマー部品の図面をレビューし、製造の実現可能性を評価できます。用途適合性、公差、および認定は個別にレビューする必要があります。これは、既存のCPOプラットフォームの承認を保証するものではありません。
CPOはプラスチック部品のみを使用していますか?
いいえ。CPOは、半導体ASIC、フォトニックチップ、光エンジン、基板、ファイバーアレイ、コネクタ、熱管理部品、その他の技術を組み合わせたものです。ポリマーは、特定の機械的機能、保持機能、絶縁機能をサポートするものであり、シリコンフォトニクスや高精度光インターフェースに取って代わるものではありません。
CPO構造部品には、LCP、PPS、PEEKのどれが最適でしょうか?
唯一絶対の最適な樹脂というものは存在しません。LCPは薄肉コネクタの形状に適しており、PPSは特定の耐熱絶縁構造に、PEEKは要求の厳しい高温用途に適しています。最終的な選択は、実際のグレード、寸法、負荷、使用環境、清浄度、そして経済性によって決まります。
射出成形でサブミクロンレベルの光学アライメント精度を実現できるだろうか?
そう決めつけないでください。サブミクロンレベルの光学アライメントは、ガラス、シリコン、セラミック、アクティブアライメントなどの技術を用いて処理される、特殊なシステムレベルの要件です。射出成形されたハウジングやサポートについては、機械的公差要件を別途評価する必要があります。
Ming-Liは少量生産の試作品とその後の量産をサポートできますか?
プロジェクトは、試作段階から量産段階まで、DFM(設計製造性)、金型製作、試作、検査、製造といったあらゆる段階でレビューできます。キャビティ数、予想リードタイム、コストは、複雑さ、選択された樹脂、承認範囲、予測生産量によって異なります。
Ming-Li社は光電子アセンブリ用のインサート成形サービスを提供していますか?
はい、インサート成形とオーバーモールディングは、Ming-Li社が確立した製造能力です。光電子サブアセンブリについては、インサートの保持性、絶縁性、熱適合性、形状、および認定要件を、特定の設計に基づいて検証する必要があります。
Ming-LiはCPO認定光学機器メーカーですか?
Ming-Li社が現在取得している認証は、製造品質システムに関するIATF 16949です。これは光プラットフォームの認証ではなく、特定のCPOシステムプロバイダーによる認定を示すものでもありません。同社は、プロジェクト固有の実現可能性およびサプライヤーの認定のために、お客様からの図面提出を歓迎します。
有益な見積もりを最速で入手するにはどうすれば良いですか?
最終的な2D/3Dデータ、組立インターフェース、材料グレード、重要寸法を含む図面、年間予想数量、目標発売日、および関連する清浄度と検査要件を提供してください。問い合わせ内容が金型のみ、成形部品のみ、または組立部品のいずれを対象とするかを明記してください。
9. 次世代光インターコネクト製造においてMing-Li社と提携する
高度な光通信には、小型化以上のものが求められます。熱特性、高性能ポリマー加工、機械的アライメントサポート、精密な工具、そして品質に関する文書化など、あらゆる側面を綿密に検討する必要があります。最も成功しているプログラムは、ポリマー部品に求められる機能を明確に定義し、適切な製造方法を選択し、最終組立品を実際の動作環境で検証します。
Ming-Li Precisionは、台湾を拠点とする精密ポリマーエンジニアリングおよび射出成形金型のパートナーをお探しのフォトニクス企業、光コネクタメーカー、ネットワーク機器サプライヤー、研究開発チーム、受託製造業者からの問い合わせを歓迎します。
次回のCPO関連の機械部品、シリコンフォトニクス構造部品、または光コネクタ成形プロジェクトについて、当社のエンジニアリングチームにご相談ください。
名力精密鋼金型有限公司
台湾台中市台中工業園区36路13号 郵便番号40768
メールアドレス: karl@mingli-molds.com.tw
電話番号: +886-4-2359-9288
会社概要: 名力精密
精密成形サービス: エンジニアリングプラスチック成形およびインサート成形
エンジニアリング部門への問い合わせ:技術レビューを依頼する
資料および専門書
- NVIDIA — Spectrum-X Ethernet Photonicsの技術概要— CPOアーキテクチャ、着脱式ファイバーコネクタ、および導入に関する考慮事項についての解説。
- コーニング社 ― OFC 2026における光接続およびCPOエコシステム― ファイバーアレイ、光管理、システム統合。
- 名力社 ― 会社概要― 沿革、品質システム、製造能力。
- 名力 ― 精密成形ソリューション― 製造技術と部品カテゴリー。
編集者注:技術図は概念的なものです。材料特性、光学性能、達成可能な公差、CPOの認定、および規制への適合性は、各プロジェクトごとに検証する必要があります。この記事は、利用可能な製造能力と将来的な応用分野について説明するものであり、完成したCPO製造事例を紹介するものではありません。