
Fortschrittliche Spritzgussverfahren, hochpräzise Werkzeuge und Hochleistungsmaterialien für Siliziumphotonik und optische Verbindungen
Einblick in die Ingenieurwissenschaften · Oktober 2026 · Ming-Li Precision Steel Molds Co., Ltd.
Die Infrastruktur für künstliche Intelligenz (KI) treibt die Entwicklung von Netzwerksystemen hin zu höherer Bandbreitendichte, geringerem Energieverbrauch und anspruchsvolleren thermischen Umgebungen voran. Co-Packaged Optics (CPO) ist eine der Technologien, die diese Landschaft verändern, indem sie optische Module näher an leistungsstarke Schaltchips heranführt. Dies schafft auch eine weniger sichtbare – aber wichtige – technische Herausforderung: Wie lassen sich die mechanischen, isolierenden, Befestigungs- und Kabelmanagementkomponenten herstellen, die eine konsistente Montage fortschrittlicher optischer Baugruppen ermöglichen?
Für Ingenieure und Beschaffungsteams im Bereich der optischen Kommunikation, die einen CPO-Lieferanten für Präzisionsspritzguss suchen, benötigt der richtige Fertigungspartner mehr als nur eine Spritzgießmaschine. Zuverlässige Polymerkomponenten erfordern oft eine abgestimmte Materialauswahl, Werkzeugkonstruktion, Mikrostrukturbearbeitung, Dimensionsmessung, Montageprüfung und disziplinierte Prozesssteuerung.
Ming-Li Precision mit Sitz in Taichung, Taiwan, bietet Präzisionsformendesign und -fertigung, Spritzguss von technischen Polymeren, Mikrospritzguss, Umspritzen, Ultrapräzisionsbearbeitung und Prüfdienstleistungen an. Wir freuen uns über Anfragen aus den Bereichen CPO, Siliziumphotonik und optische Verbindungen für anwendungsspezifische Polymerkomponenten und Werkzeuge. Jede vorgeschlagene Komponente wird hinsichtlich ihrer tatsächlichen Leistungs- und Qualifikationsanforderungen geprüft; eine CPO-Plattformzertifizierung oder vorherige Produktion wird nicht vorausgesetzt.
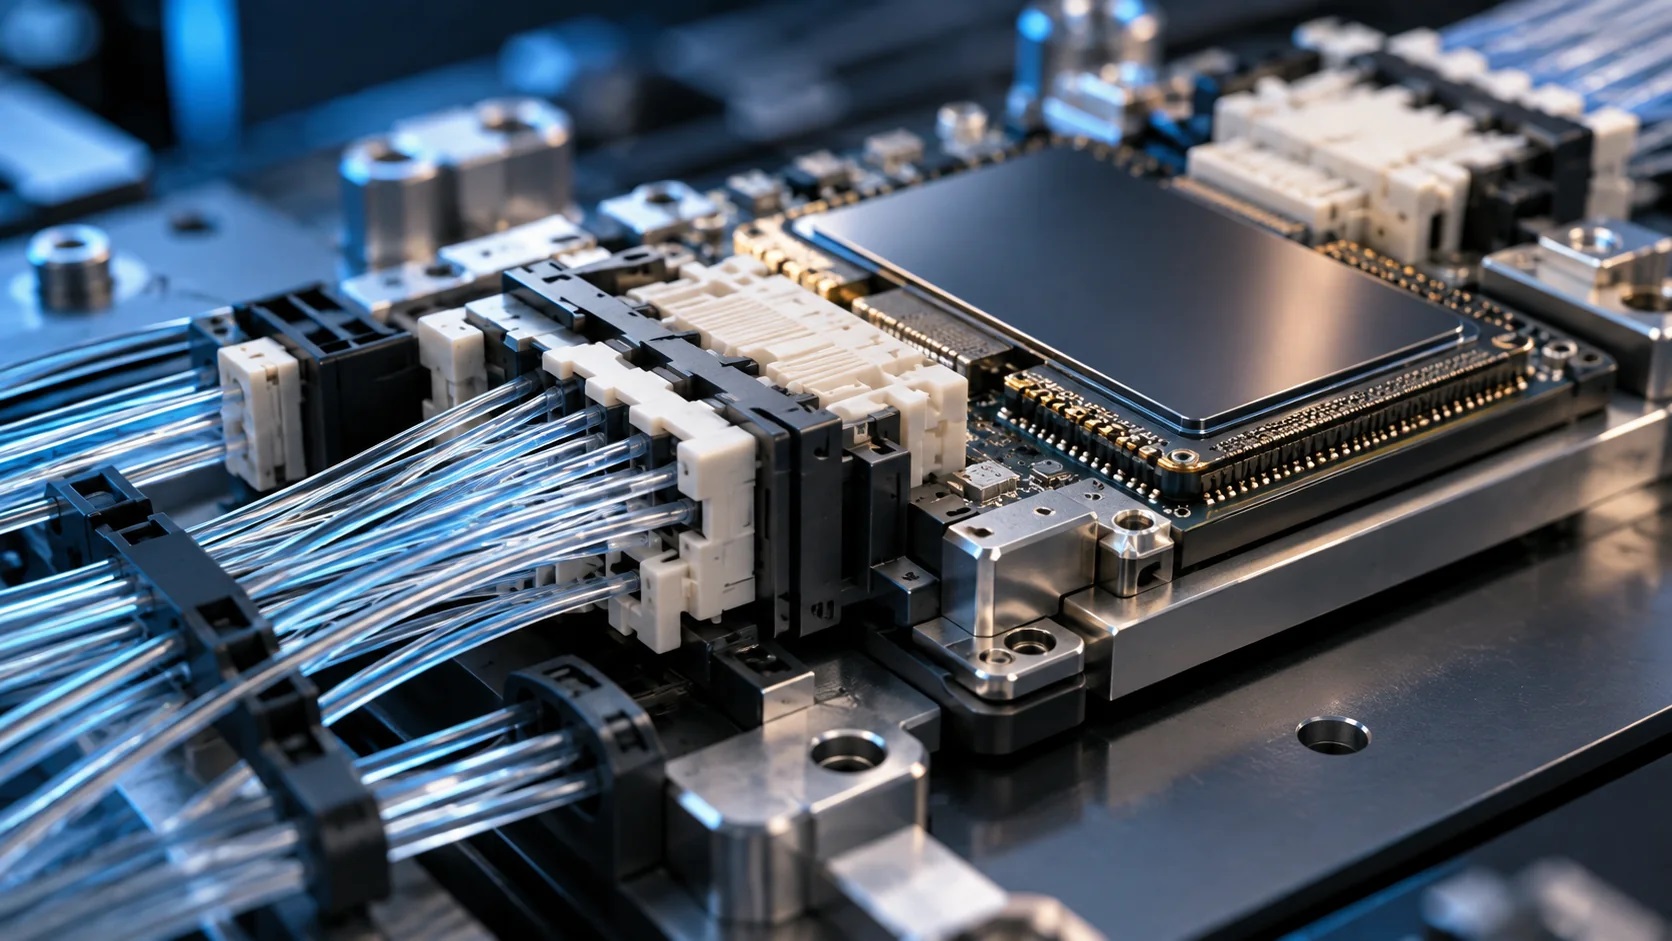
Konzeptuelle Visualisierung von Hardware für optische Verbindungen und Präzisions-Polymersteckverbinderstrukturen; keine Fotografie eines Ming-Li-Kundenprodukts oder einer qualifizierten CPO-Baugruppe.
1. Was ist Co-Packaged Optics – und warum sind mechanische Komponenten wichtig?
In einem herkömmlichen Netzwerk-Switch werden elektrische Signale vom Switching-ASIC über Verbindungen auf Platinenebene zu steckbaren optischen Transceivern an der Gerätefrontplatte übertragen. Mit steigender Bandbreite können die Anforderungen an Signalintegrität und Stromversorgung auf diesem elektrischen Pfad zunehmend komplexer werden.
CPO reduziert die elektrische Distanz , indem optische Module sehr nahe am Switch-ASIC platziert werden, typischerweise in einem integrierten Gehäuse oder einer angrenzenden Architektur. Optische Signale werden dann über Glasfasern aus dem System herausgeführt. Die Ansätze unterscheiden sich je nach Plattform erheblich: Externe Laserquellen, abnehmbare Glasfaserstecker, Integration der optischen Module, Kühlung und Wartungsfreundlichkeit sind nicht bei allen Anbietern identisch.
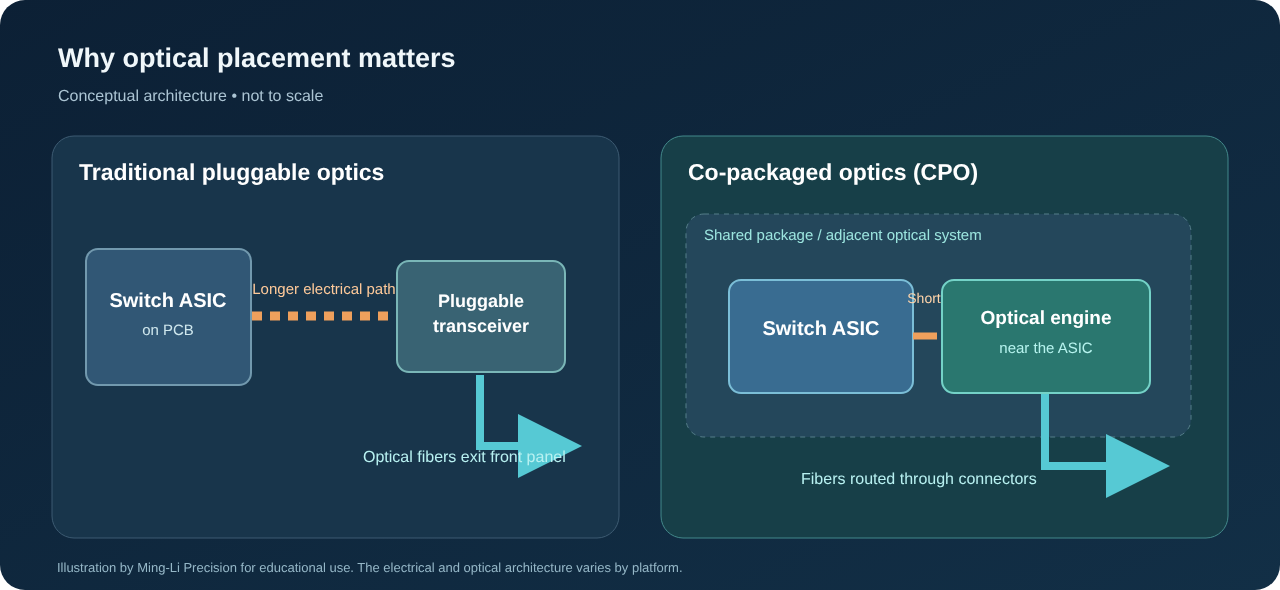
Der optische Halbleiter und sein Gehäuse bilden weiterhin den Kern von CPO, aber auch die umgebende Baugruppe kann mechanisch präzise Polymerkomponenten erfordern. Gehäuse, Klemmen, Halterungen, Faserführungen, Schutzabdeckungen und Isolierträger können die Wiederholgenauigkeit der Montage, die mechanische Stabilität, die Wartungszugänglichkeit und die Langzeitzuverlässigkeit beeinflussen.
Wichtig ist, dass ein Formteil nicht mit einem optischen Ausrichtungselement im Submikrometerbereich gleichzusetzen ist. Für kritische optische Schnittstellen können Glas, Silizium, Keramik, Präzisionsmetall und andere Technologien erforderlich sein. Deren Einsatz richtet sich nach den optischen, mechanischen und thermischen Toleranzvorgaben des Kunden.
Vergleich der Architekturen optischer Verbindungen
| Technische Überlegungen | Konventionelle steckbare Optik | Co-Packaged Optics (CPO) | Auswirkungen auf die Konstruktion von Polymerbauteilen |
|---|---|---|---|
| Standort des optischen Sensors | Abnehmbares Modul an der Gerätefrontplatte | Am oder sehr nahe am Switch-ASIC | Anspruchsvollere Gehäuseflächen und thermische Integration |
| Hochgeschwindigkeits-Strompfad | Größere Reichweite auf Boardebene | Deutlich verkürzte Verbindung in der Nähe des Pakets | Kleine, stabile Montage- und Haltevorrichtungen könnten wichtiger sein. |
| Fasermanagement | Transceiver-Anschlüsse an der Vorderseite | Fasern, die von eng integrierten Baugruppen geleitet werden | Faserführungen, Zugentlastung und Wartungsabstandsplanung |
| Servicemodell | Das Modul kann unabhängig ausgetauscht werden | Der systemweite Ansatz variiert je nach Implementierung. | Zuverlässiger Halt der Steckverbinder und einfacher Zugang zur Baugruppe werden wichtig. |
| Hitzeumgebung | Getrennt vom heißesten Schalterpaket | Optische Strukturen können in der Nähe von Hochleistungssilizium angebracht werden. | Die Harzauswahl muss den tatsächlichen Betriebstemperaturen entsprechen. |
| Qualifikation | Etabliertes Ökosystem aus steckbaren Modulen | Sich entwickelnde architekturspezifische Anforderungen | Anwendungsspezifischer Testplan, keine allgemeinen „CPO-genehmigten“ Aussagen |
2. Wo fortschrittliche Polymerkomponenten in das CPO-Ökosystem passen
Ming-Li konzentriert sich auf die präzisen mechanischen und isolierenden Strukturen, die optische Systeme umgeben, anstatt auf die Halbleiterfertigung oder die Entwicklung der optischen Bauelemente selbst. Mögliche Anwendungsbereiche umfassen die folgenden Kategorien; ihre Eignung hängt von Schnittstellenzeichnungen, Toleranzen und Systembeschränkungen ab.
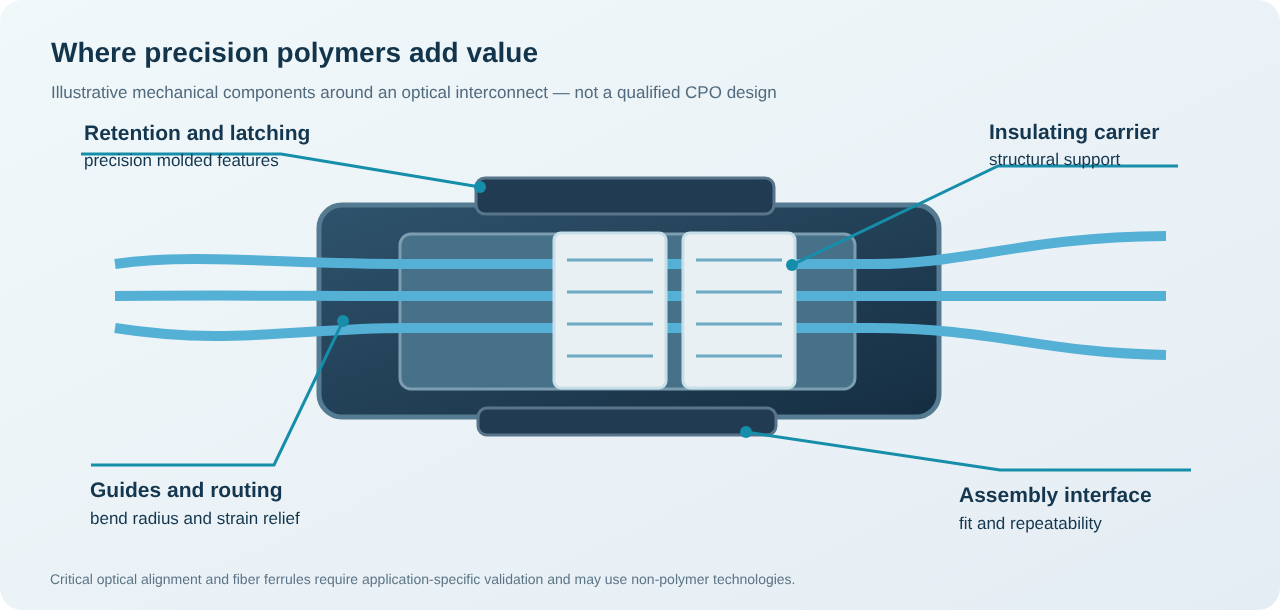
2.1 Gehäuse und Haltemechanismen für Glasfaserstecker
Kompakte optische Verbindungen können komplexe Gehäuse, Verriegelungsmechanismen, Passgenauigkeit, Montagezapfen und Einsteckanschläge erfordern. Bei solchen Bauteilen muss die Präzisions-Spritzgießtechnik hinsichtlich Maßgenauigkeit, Schrumpfung, Materialspannungen, Einsteckkräften und Gratbildung an den Funktionsflächen geprüft werden. Ein Polymergehäuse kann auch dann spritzgegossen werden, wenn die optische Ferrule oder der Justierblock selbst einen anderen Fertigungsprozess erfordert.
2.2 Faserführung, -führungen und Zugentlastungskomponenten
Dicht bestückte optische Baugruppen erfordern häufig eine reproduzierbare Faserführung unter Einhaltung minimaler Biegeradien und Begrenzung der Zugbelastung. Geeignete Bauteile sind beispielsweise präzise Kabelführungen, Kabelführungsklammern, Abdeckungen, Zugentlastungen und Schutzträger. Da es sich um mechanische Komponenten handelt, müssen optische Dämpfung und Zuverlässigkeit in der Endmontage vom Systembetreiber geprüft werden.
2.3 Optische Triebwerksträgerrahmen und Isolierstrukturen
Je nach Gehäusearchitektur können Stützrahmen, elektrische Isolierteile, Schutzgehäuse und mechanische Halterungen aus speziellen technischen Kunststoffen gefertigt sein. Solche Bauteile erfordern eine sorgfältige Prüfung hinsichtlich Wärmeausdehnungsunterschieden, Kriechverhalten, Ausgasungs- und Kontaminationsgrenzwerten, Verzug und Montagevorspannung.
2.4 Einspritzgegossene optisch-elektronische Komponenten
Einige Bauteile kombinieren Metalleinsätze, Stifte, Buchsen, Abschirmungen oder Befestigungselemente mit Formteilen aus Polymer . Das Einlegeverfahren kann Montageschritte vereinfachen und robuste Funktionsstrukturen erzeugen. Die Machbarkeit hängt von der Geometrie der Einsätze, der Haltekraft, den Verarbeitungsbedingungen des Harzes, den Temperaturzyklen und der Überprüfung der Endmontage ab.
2.5 Präzisions-Formeinsätze und Werkzeuge mit hohen Toleranzen
Nicht jeder Kunde benötigt fertige Spritzgussteile. Anbieter optischer Steckverbinder benötigen unter Umständen auch Präzisions-Formeinsätze, mikrobearbeitete Kavitäten, Formkomponenten und Werkzeugunterstützung . Ming-Li bietet einen integrierten Prozess von der DFM-Entwicklung über den Werkzeugbau und die Probeformung bis hin zur Qualitätskontrolle.
Chancenmatrix: Anwendungs- und Fertigungsumfang
| Anwendungsgebiet CPO / Photonik | Mögliches Polymer- oder Werkzeuglieferprodukt | Wichtige technische Überprüfung | Ming-Li-Dienst zur Bewertung |
|---|---|---|---|
| Optischer Steckverbinder mit hoher Dichte | Gehäuse, Verriegelung, Führung, Schutzabdeckung | Schrumpfung, Passung, Einsetzbelastungen | Präzisionsformenbau und Werkzeugkonstruktion |
| Fasermanagement | Klemmen, Fräswanne, Zugentlastung | Biegeradius, Kriechverhalten, Partikelerzeugung | Entwicklung von Formteilen |
| Mechanische Struktur des optischen Motors | Rahmen, Halterung, Isolierabstandshalter | Wärmeausdehnungskoeffizient, thermische Verformung, Montagetoleranz | Hochleistungs-Polymerformung |
| Gehäuse für optisches Modul | Gehäuse oder mechanisch schützende Abdeckung | Verformung, Befestigung, Temperatur | Spritzgussform und Formen |
| Metall/Polymer-Unterbaugruppe | Einspritzanschluss oder Metallhalterungsteil | Positionierung und mechanische Integrität der Einsätze | Einspritzen / Umspritzen |
| Geformte Mikrostruktur | Feinstrukturiertes Kunststoffteil | Gate-Platzierung, Entlüftung, Mikrostrukturreplikation | Machbarkeitsstudie zum Mikroformen |
| Lieferant von Präzisionsformen | Kern, Hohlraum, Schieber, Ersatzwerkzeugteil | Bearbeitungsgenauigkeit und Überprüfung | Ultrapräzisions-Formenbau |
3. Technische Werkstoffe: LCP, PPS, PEEK, PEI und andere Hochleistungspolymere
Die Materialauswahl ist eine der ersten Entscheidungen bei der mechanischen Konstruktion optischer Verbindungen. Ein Material, das im Datenblatt ideal erscheint, kann sich in einem dünnwandigen Bauteil mit asymmetrischen Rippen, fasergefülltem Materialfluss, komplexen Angüssen oder erheblichen Einformspannungen ganz anders verhalten. Bei der CPO-Polymertechnik sind die endgültige Güteklasse und ihre Validierung wichtiger als die generische Harzfamilie.
Leitfaden zur Auswahl technischer Polymere
| Polymerfamilie | Mögliche Vorteile | Technische Kompromisse zur Überprüfung | Kandidatenstrukturanwendung |
|---|---|---|---|
| LCP (Flüssigkristallpolymer) | Hohe Fließfähigkeit bei dünnen Querschnitten; potenziell hohe Dimensionsstabilität; Hochtemperatur-Sorten verfügbar | Anisotrope Schwindung, Schweißnähte, richtungsabhängige Eigenschaften und Füllstofforientierung | Dünnwandige Steckergehäuse, kleine Strukturstützen |
| PPS (Polyphenylensulfid) | Thermische und chemische Beständigkeit; elektrische Isolierung; gefüllte Sorten mit guter Steifigkeit | Sprödigkeit bei einigen Rezepturen, Festigkeit der Schweißnaht, Formgebungsbedingungen und Teileverzug | Rahmen, isolierende Träger, formstabile Gehäuse |
| PEEK (Polyetheretherketon) | Hervorragende Hochtemperatur- und mechanische Eigenschaften für anspruchsvolle Umgebungen | Höhere Harzkosten, hohe Verarbeitungstemperatur, Kristallinitätskontrolle und Werkzeuganforderungen | Spezialstützen, anspruchsvolle mechanische Isolationsteile |
| PEI (Polyetherimid) | Amorphes Hochtemperaturmaterial mit potenziellen Vorteilen hinsichtlich der Abmessungen | Prozesstemperaturen, Spannungsempfindlichkeit und sortenabhängige chemische Beständigkeit | Hochleistungsfähige elektrische oder strukturelle Komponenten |
| PPA (Hochleistungs-Polyamid) | Mechanische Festigkeit und Verfügbarkeit von Steckverbindern | Feuchtigkeitsaufnahme, Pflegeeffekte und sortenabhängige Stabilität | Verbindungsstrukturen, wo die Umgebung es zulässt |
| PBT / technische Mischungen | Etabliertes Ökosystem für Verbindungsmaterialien und potenziell günstige wirtschaftliche Bedingungen | Hitzebeständigkeit, Hydrolyse und Maßhaltigkeit hängen stark von der Güteklasse ab. | Periphere Gehäuse und kostensensitive Strukturen |
Diese Tabelle dient als Leitfaden zur Materialauswahl und stellt keine Garantie für die automatische CPO-Zertifizierung einer bestimmten Werkstoffsorte dar. Flammschutzklassen wie UL 94, CTI-Werte, Ausgasungsgrenzwerte und die Leistung bei der endgültigen Wandstärke müssen anhand der spezifischen Dokumentation des Lieferanten und der Anforderungen des Originalherstellers (OEM) überprüft werden.
Was sollte vor der Auswahl eines Harzes überprüft werden?
Wärmeausdehnung (CTE) und Dimensionsabweichung. Wenn ein Polymerträger mit Glas, Keramik, Silizium oder Metall in Kontakt kommt, können unterschiedliche Ausdehnungskoeffizienten die mechanische Vorspannung oder Positionierung beeinflussen. Bewerten Sie den gesamten Schichtaufbau über den definierten Betriebs- und Montagetemperaturbereich – nicht nur die Abmessungen bei Raumtemperatur.
Formschrumpfung und Faserausrichtung. Gefüllte technische Kunststoffe können in Fließrichtung und quer zur Fließrichtung unterschiedlich schrumpfen. Angussgestaltung, Schweißnähte, Verarbeitungsfenster, Kühlgleichgewicht und Bauteilgeometrie beeinflussen die Abmessungen im Formzustand und nach der Konditionierung.
Kriechen und Spannungsrelaxation. Verriegelungen und Halteelemente von Verbindungsstücken können über Jahre hinweg belastet bleiben. Statische und zyklische Belastungen, thermische Einwirkung und die Harzqualität sollten bei der Festlegung von Leistungsanforderungen berücksichtigt werden.
Reinheit und Partikelkontrolle. Lose Gussgrate, Abriebpartikel, Oberflächenverunreinigungen und Verpackungspartikel sind in der Nähe empfindlicher optischer Schnittstellen unzulässig. Die Reinheitsgrenzen müssen in der Zeichnung und im Fertigungskontrollplan explizit angegeben werden. Eine geringe Partikelbelastung ist nicht gleichbedeutend mit der Behauptung einer Reinraumfertigung.
Flammschutz und Konformität. Anforderungen wie UL 94, REACH oder RoHS sollten nach Bauteil, Güteklasse, Region und Kundenspezifikation definiert werden. Das Entwicklungsteam muss die Gültigkeit der Dokumente überprüfen und darf nicht davon ausgehen, dass ein Polymerfamilienlabel die Konformität garantiert.
4. Warum die präzise Formenkonstruktion für optische Steckverbinderkomponenten von entscheidender Bedeutung ist
Die Form bestimmt weit mehr als nur die äußere Form eines Kunststoffbauteils. Bei kleinen, detailreichen Teilen kann die Werkzeugkonstruktion die Konsistenz der Passflächen, die Wiederholgenauigkeit von Klammern und Ausrichtungshilfen, lokale Grate, Maßstreuung und die Leistung der automatisierten Montage beeinflussen.
Zu den wichtigsten Themen des fertigungsgerechten Designs (Design for Manufacturing, DFM) gehören:
- Qualitätskritische Maße (CTQs): Funktionale Bezugspunkte, Auflageflächen und Passflächen identifizieren, anstatt überall unnötig enge Toleranzen anzuwenden.
- Angusslage und Füllbalance: Schweißnähte, Faserausrichtung und lokale Packungseffekte, die die mechanischen Eigenschaften beeinträchtigen können, müssen kontrolliert werden.
- Belüftungsdesign und Blitzschutz: Schutz von Anschlussflächen, dünnen Kanten, kleinen Schlitzen und beweglichen Schnittstellen.
- Kühlung und thermische Symmetrie: Reduzierung der unterschiedlichen Schrumpfung und Verformung schlanker Stützen und Rahmen.
- Strategie für Formstahl und Einsätze: Auswahl von Bearbeitungsverfahren, die feine Details, Wartungsfreundlichkeit und wiederholbare Formgebung gewährleisten.
- Messzugänglichkeit: Vor dem Zuschnitt des Stahls muss festgelegt werden, wie das Teil vermessen wird; bei komplexen Merkmalen kann eine Koordinatenmessmaschine, eine optische Messung oder eine industrielle Computertomographie erforderlich sein.
- Prüfung der Montagefertigkeit: Prüfung der tatsächlichen mechanischen Funktion, nicht nur der Maßhaltigkeit.
Heißkanal- oder Kaltkanalverfahren für Präzisionskunststoffe?
| Werkzeugfrage | Kaltläufer | Schnellläufer |
|---|---|---|
| anfängliche Formkomplexität | Oft einfacher | Mehr Integration und Kontrolle erforderlich |
| Läufermaterialverbrauch | Der Anguss- und Verteilerabfall kann erheblich sein. | Kann den Abfall beim Laufen reduzieren |
| Thermische Regelung | Im Allgemeinen unkomplizierter | Erfordert harzspezifische Heißkanalkompatibilität. |
| Materialempfindlichkeit | Einige sensible Spezialisierungen lassen sich leichter beurteilen. | Verweilzeit und Abbaurisiko erfordern eine sorgfältige Überprüfung |
| Anguss kleiner Präzisionsteile | Hängt von der Geometrie und der Läuferkonstruktion ab. | Abhängig von der verfügbaren Düse, dem Angusskanal und der Temperaturregelung |
| Beste Auswahlgrundlage | Teilegröße, Schussvolumen, Harz und Qualitätsziel | Gleiche Kriterien plus wirtschaftliche und verfahrenstechnische Validierung |
Es gibt keine allgemein überlegene Angusskanalwahl für LCP, PPS oder PEEK . Ein aussagekräftiges Angebot vergleicht Werkzeugkosten, Kavitätenanzahl, Angussbeschränkungen, Zykluszeit, Teilequalität, Angusskanalabfall und Produktionsvolumen unter Berücksichtigung einer definierten Materialgüte.
5. Ming-Li Precision: Fertigungskompetenzen im Bereich optischer Verbindungen
Die 1983 gegründete Ming-Li Precision Steel Molds Co., Ltd. hat sich auf die Herstellung von Präzisionsformen und den Spritzguss von technischen Kunststoffen spezialisiert. Ihr offizielles Firmenprofil beschreibt über 5.000 Präzisionsformenprojekte , YASDA-Ultrapräzisions-CNC-Bearbeitung , hauseigene Formenentwicklung und Spritzgussproduktion, Mikrospritzguss und Umspritzen sowie ein nach IATF 16949 zertifiziertes Qualitätsmanagementsystem .
Diese Fähigkeiten sind für Photonikprojekte relevant, da anspruchsvolle mechanische Bauteile oft mehrere eng aufeinander abgestimmte Arbeitsgänge durchlaufen müssen: Präzisionswerkzeugherstellung, Hochtemperaturformung, Messtechnik, Musterbewertung und laufende Produktionskontrolle.
Fertigungskapazität und Kundennutzen
| Ming-Li-Fähigkeiten | Was es in einem CPO-bezogenen Projekt unterstützt |
|---|---|
| Präzisionsformenkonstruktion und DFM | Formbarkeitsprüfung dichter, kleiner, komplexer Geometrien |
| YASDA Ultrapräzisionsbearbeitung | Feinstrukturierte Kerne, Kavitäten, Einsätze und Formkomponenten |
| Hochtemperatur-Polymerformung | Qualitätsspezifische Verarbeitungsbewertung für LCP, PPS, PEEK und PEI |
| Mikroformen | Kleinteile und komplexe Mikrostrukturen, abhängig von der Machbarkeit |
| Einspritzen und Umspritzen | Mechanische Strukturen, die Polymer- und eingebettete Metallmerkmale kombinieren |
| Moldflow-Analyse | Prozess- und Verzugsrisikobewertung, sofern zutreffend |
| ZEISS Messtechnik, optische Inspektion und industrielle Computertomographie | Maßprüfung und Inspektion der inneren Merkmale gemäß Messplan |
| IATF 16949 Qualitätssystem | Strukturiertes Prozessmanagement, Rückverfolgbarkeit und Qualitätsplanung |
| Schimmelversuche und FAI | Erste Produktionsergebnisse zur Verfeinerung der Werkzeug- und Teileanforderungen |
Wichtiger Fertigungsbereich: Die in den Unternehmensunterlagen von Ming-Li angegebenen Toleranzen von ±1 μm beschreiben spezifische Möglichkeiten der Ultrapräzisionsbearbeitung und stellen keine generelle Toleranzgarantie von ±1 μm für Formteile dar . Die erreichbaren Formteilabmessungen hängen von Geometrie, Prozess, Material und Messmethode ab und müssen in der Angebotsanfrage (RFQ) bestätigt werden.
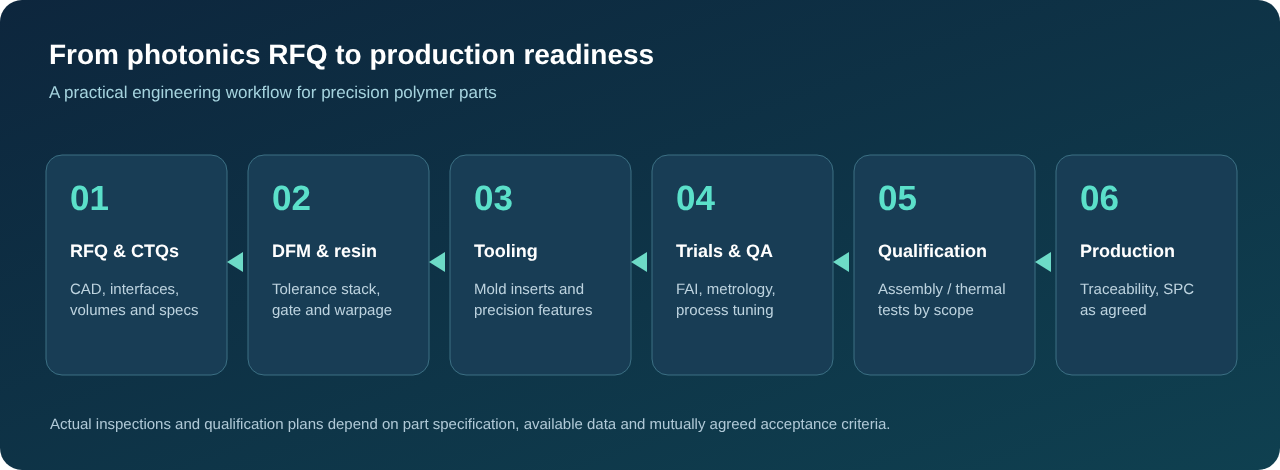
Ein praktischer Fertigungsablauf
Schritt 1 – Überprüfung der Anforderungen. Bewertung von 2D/3D-CAD, Teilefunktion, Passgeometrie, Montagebelastung, Harzqualität, thermischer Umgebung, Jahresvolumen, Reinheits- und Inspektionsanforderungen.
Schritt 2 – DFM und Polymerauswahl. Wandstärke, Entformungsschräge, Hinterschneidungen, Anguss- und Verteileroptionen, Toleranzkette und Verarbeitungsbeschränkungen des Harzes beurteilen.
Schritt 3 – Werkzeugentwicklung. Herstellung von Präzisionsformkomponenten und Bewertung der Kavitätskonfiguration, der Wartung und der zu erwartenden Standzeit.
Schritt 4 – Formversuche und Erstmusterprüfung. Prüfen Sie die Formteile, kontrollieren Sie die CTQs und dokumentieren Sie Abweichungen vor vereinbarten Werkzeugkorrekturen.
Schritt 5 – Anwendungsqualifizierung. Zusammenarbeit mit dem Kunden bei der mechanischen Montage, Temperaturwechselprüfung, Retention, Reinheit und allen erforderlichen optischen Systemtests. Spezialtests, die nicht in den Verantwortungsbereich des Spritzgusslieferanten fallen, bleiben in der Verantwortung des jeweiligen qualifizierten Partners.
Schritt 6 – Kontrollierte Produktion. Setzen Sie den vereinbarten Kontrollplan, die Prüfhäufigkeit, die Verpackungs-, Chargenrückverfolgbarkeits- und Änderungsmanagementverfahren um.
6. CPO vs. NPO vs. konventionelle optische Module: Beschaffungsverwirrung vermeiden
Im Bereich der optischen Verbindungstechnik werden verschiedene verwandte Begriffe verwendet. CPO ( Container-Packaged Optics) integriert optische Module eng auf Gehäuseebene mit dem Host-ASIC (System-as-in-Chip). NPO (Near-Packaged Optics) bringt die optische Funktionalität in die Nähe des Switches, kann aber modularer aufgebaut sein. Steckbare Optiken platzieren die Transceiver typischerweise auf der Frontplatte des Systems. Die Unterschiede hängen von der Plattform ab, und der Markt entwickelt sich stetig weiter.
Bei der Beschaffung von Präzisionsbauteilen bedeutet dies, dass ein Lieferant zunächst fragen sollte , wo das Bauteil verbaut ist und welche mechanische Funktion es erfüllt , anstatt jedes faserbezogene Kunststoffteil automatisch als „CPO-Bauteil“ zu bezeichnen. Ein Gehäuse für einen MPO/MTP-Steckverbinder ist beispielsweise nicht automatisch eine qualifizierte optische CPO-Schnittstelle.
7. Technische Checkliste: Was Sie für eine Angebotsanfrage im Bereich Präzisionsspritzguss (CPO) einreichen sollten
Ingenieurteams können die Machbarkeitsbewertung mit folgenden Informationen beschleunigen:
| Informationen zur Angebotsanfrage | Warum es wichtig ist |
|---|---|
| 3D-CAD (STEP/Parasolid) und kontrollierte 2D-Zeichnung | Legt Geometrie, Bezugspunkte und Toleranzanforderungen fest |
| Montagemodell / zusammenpassende Komponenten | Zeigt die mechanische Passform, den Einführweg und den Schichtaufbau an |
| Materialgüte und Lieferant | Definiert Verarbeitbarkeit, Schrumpfung und technische Eigenschaften |
| Betriebstemperatur und Wärmeprofil | Unterstützt die Bestimmung des Wärmeausdehnungskoeffizienten, der Wärmealterung und der Materialbewertung. |
| Qualitätsmerkmale | Fokussiert Werkzeuge und Messtechnik auf funktionale Risiken |
| Anforderungen an Einfügung/Haltebarkeit, Belastung und Lebenszyklus | Überprüfung der Verriegelung und der strukturellen Integrität |
| Partikel-, Reinheits- und Verpackungsgrenzwerte | Verhindert unvereinbare Erwartungen an die Prozesssteuerung. |
| Erwartetes Jahresvolumen und Markteinführungsplan | Leitfäden zur Anzahl der Hohlräume, zur Auswahl der Angusskanäle und zur Wirtschaftlichkeit |
| Anforderungen an Inspektion, Berichterstattung und Rückverfolgbarkeit | Legt einen erreichbaren Qualitäts- und Angebotsumfang fest |
| Inhaber der Qualifizierung für optische Systeme | Klärt die Verantwortlichkeiten für optische Prüfungen, die über die Inspektion von Formteilen hinausgehen. |
Kein 3D-Modell verfügbar? Physische Muster und 2D-Zeichnungen können für eine erste Diskussion hilfreich sein, doch für ein verlässliches Angebot sind in der Regel eine präzise 3D-Definition und eine bestätigte Materialspezifikation erforderlich. Reverse Engineering kann als separate Option geprüft werden, sofern Muster, Zugang und die entsprechenden Rechte am geistigen Eigentum vorliegen.
8. Häufig gestellte Fragen
Kann Ming-Li Kunststoffteile für CPO-Anwendungen herstellen?
Ming-Li kann Zeichnungen prüfen und die Fertigungstauglichkeit von CPO-bezogenen mechanischen und isolierenden Polymerkomponenten bewerten , darunter Steckergehäuse, Halteelemente, Faserführungsteile, Präzisionswerkzeuge und Spritzgussbaugruppen. Anwendungseignung, Toleranzen und Qualifizierung werden individuell geprüft. Dies ist keine Aussage über eine bestehende Zulassung der CPO-Plattform.
Verwendet CPO ausschließlich Kunststoffkomponenten?
Nein. CPO kombiniert Halbleiter-ASICs, photonische Chips, optische Module, Substrate, Faserarrays, Steckverbinder, Wärmemanagementkomponenten und weitere Technologien. Polymere unterstützen ausgewählte mechanische, Halte- und Isolationsfunktionen; sie ersetzen weder Siliziumphotonik noch optische Präzisionsschnittstellen.
Welches Material eignet sich besser für CPO-Strukturbauteile: LCP, PPS oder PEEK?
Es gibt kein allgemein bestes Harz. LCP eignet sich für dünnwandige Steckverbinder, PPS für bestimmte hitzebeständige Isolierkonstruktionen und PEEK für anspruchsvolle Hochtemperaturanwendungen. Die endgültige Wahl hängt von der tatsächlichen Güteklasse, den Abmessungen, den Belastungen, der Betriebsumgebung, der Reinheit und der Wirtschaftlichkeit ab.
Sind mit Spritzgussverfahren optische Ausrichtungstoleranzen im Submikrometerbereich möglich?
Gehen Sie nicht davon aus. Optische Ausrichtung im Submikrometerbereich ist eine spezielle Systemanforderung, die häufig mit Glas, Silizium, Keramik, aktiver Ausrichtung oder anderen Verfahren realisiert wird. Ein spritzgegossenes Gehäuse oder eine Halterung muss hinsichtlich ihrer mechanischen Toleranzanforderungen separat bewertet werden.
Kann Ming-Li die Herstellung von Prototypen in Kleinserie und die anschließende Massenproduktion unterstützen?
Projekte können über alle Prototypen- und Produktionsphasen hinweg geprüft werden, einschließlich DFM, Werkzeugbau, Versuche, Inspektion und Fertigung. Kavitätenanzahl, voraussichtliche Lieferzeit und Kosten hängen von der Komplexität, dem gewählten Kunststoff, dem Genehmigungsumfang und dem prognostizierten Volumen ab.
Bietet Ming-Li das Einlegeverfahren für optoelektronische Baugruppen an?
Ja, Einlegetechnik und Umspritzen gehören zu den etablierten Fertigungskompetenzen von Ming-Li. Für jede optoelektronische Baugruppe müssen die Anforderungen an Einlegetechnik-Haltbarkeit, Isolierung, thermische Kompatibilität, Geometrie und Qualifizierung anhand des jeweiligen Designs validiert werden.
Ist Ming-Li ein zertifizierter CPO-Optikhersteller?
Ming-Li ist nach IATF 16949 für sein Fertigungsqualitätssystem zertifiziert. Diese Zertifizierung bezieht sich nicht auf eine optische Plattform und stellt keine Qualifizierung durch einen bestimmten CPO-Systemanbieter dar. Das Unternehmen bittet Kunden, Zeichnungen für projektbezogene Machbarkeitsstudien und die Lieferantenqualifizierung einzureichen.
Wie erhalte ich am schnellsten ein aussagekräftiges Angebot?
Bitte geben Sie die finalen 2D/3D-Daten, Montageschnittstellen, Materialgüte, Zeichnungen mit kritischen Maßen, die erwartete Jahresmenge, den geplanten Produktionsstarttermin sowie die relevanten Reinheits- und Prüfanforderungen an. Geben Sie außerdem an, ob sich die Anfrage nur auf Werkzeuge, Formteile oder Montageteile bezieht.
9. Partnerschaft mit Ming-Li für die Fertigung optischer Verbindungstechnik der nächsten Generation
Fortschrittliche optische Kommunikationssysteme erfordern mehr als nur Miniaturisierung. Sie setzen die sorgfältige Berücksichtigung des thermischen Verhaltens, die Verarbeitung von Hochleistungspolymeren, die Unterstützung der mechanischen Ausrichtung, Präzisionswerkzeuge und eine umfassende Dokumentation voraus. Die erfolgreichsten Projekte definieren die Anforderungen an die Polymerkomponente , wählen ein geeignetes Fertigungsverfahren und validieren die Endmontage unter realen Betriebsbedingungen.
Ming-Li Precision begrüßt Anfragen von Photonikunternehmen, Herstellern optischer Steckverbinder, Netzwerkausrüstern, F&E-Teams und Auftragsfertigern, die einen in Taiwan ansässigen Partner für Präzisionspolymertechnik und Spritzgussformen suchen.
Besprechen Sie Ihr nächstes Projekt im Bereich CPO-bezogener mechanischer Komponenten, Siliziumphotonik-Strukturbauteile oder optischer Steckverbinder-Formteile mit unserem Ingenieurteam.
Ming-Li Precision Steel Molds Co., Ltd.
Nr. 13, Straße 36, Industriepark Taichung, Taichung 40768, Taiwan
E-Mail: karl@mingli-molds.com.tw
Telefon: +886-4-2359-9288
Firmenprofil: Ming-Li Präzision
Präzisionsformdienstleistungen: Spritzguss von technischen Kunststoffen und Umspritzung
Kontaktieren Sie die Entwicklungsabteilung: Fordern Sie eine technische Überprüfung an
Quellen und technische Lektüre
- NVIDIA — Spectrum-X Ethernet Photonics – Technische Einführung — Erläuterungen zur CPO-Architektur, abnehmbaren Glasfaserverbindern und Überlegungen zum Einsatz.
- Corning – Optische Konnektivität und CPO-Ökosystem auf der OFC 2026 – Faserarrays, optisches Management und Systemintegration.
- Ming-Li — Firmenprofil — Firmengeschichte, Qualitätssystem und Fertigungskapazitäten.
- Ming-Li — Präzisionsformlösungen — Fertigungstechnologien und Komponentenkategorien.
Anmerkung der Redaktion: Die technischen Diagramme sind konzeptionell. Materialeigenschaften, optische Leistung, erreichbare Toleranzen, CPO-Qualifizierung und Konformität mit regulatorischen Vorgaben müssen für jedes Projekt überprüft werden. Der Artikel beschreibt verfügbare Fertigungsmöglichkeiten und potenzielle Anwendungsbereiche, jedoch keine abgeschlossenen CPO-Produktionsfälle.