
用於矽光子學和光互連的先進射出成型、超精密模具和高性能材料
工程洞察 · 2026 年 10 月 · 名力精密鋼模有限公司
人工智慧 (AI) 基礎設施正推動網路系統朝向更高頻寬密度、更低能耗和更嚴苛的熱環境發展。共封裝光元件 (CPO)是重塑這一格局的技術之一,它將光引擎與高性能交換矽晶片緊密結合。然而,它也帶來了一個不太顯眼但至關重要的工程挑戰:如何製造機械、絕緣、固定和線纜管理組件,以確保先進光組件的一致性組裝。
對於正在尋找CPO精密射出成型供應商的光通訊工程師和採購團隊而言,合適的製造合作夥伴需要的不僅僅是一台射出成型機。可靠的聚合物組件通常需要協調一致的材料選擇、模具設計、微特徵加工、尺寸計量、組裝審核和嚴格的製程控制。
名力精密(Ming-Li Precision )位於台灣台中,提供精密模具設計與製造、工程聚合物射出成型、微型射出成型、嵌件射出成型、超精密加工及檢測服務。我們歡迎針對特定應用的聚合物組件和模具,以及矽光子學和光互連領域的CPO相關詢價。我們會根據每個擬定組件的實際效能和資格要求進行審核;CPO平台認證或以往生產經驗並不代表已獲得認證。
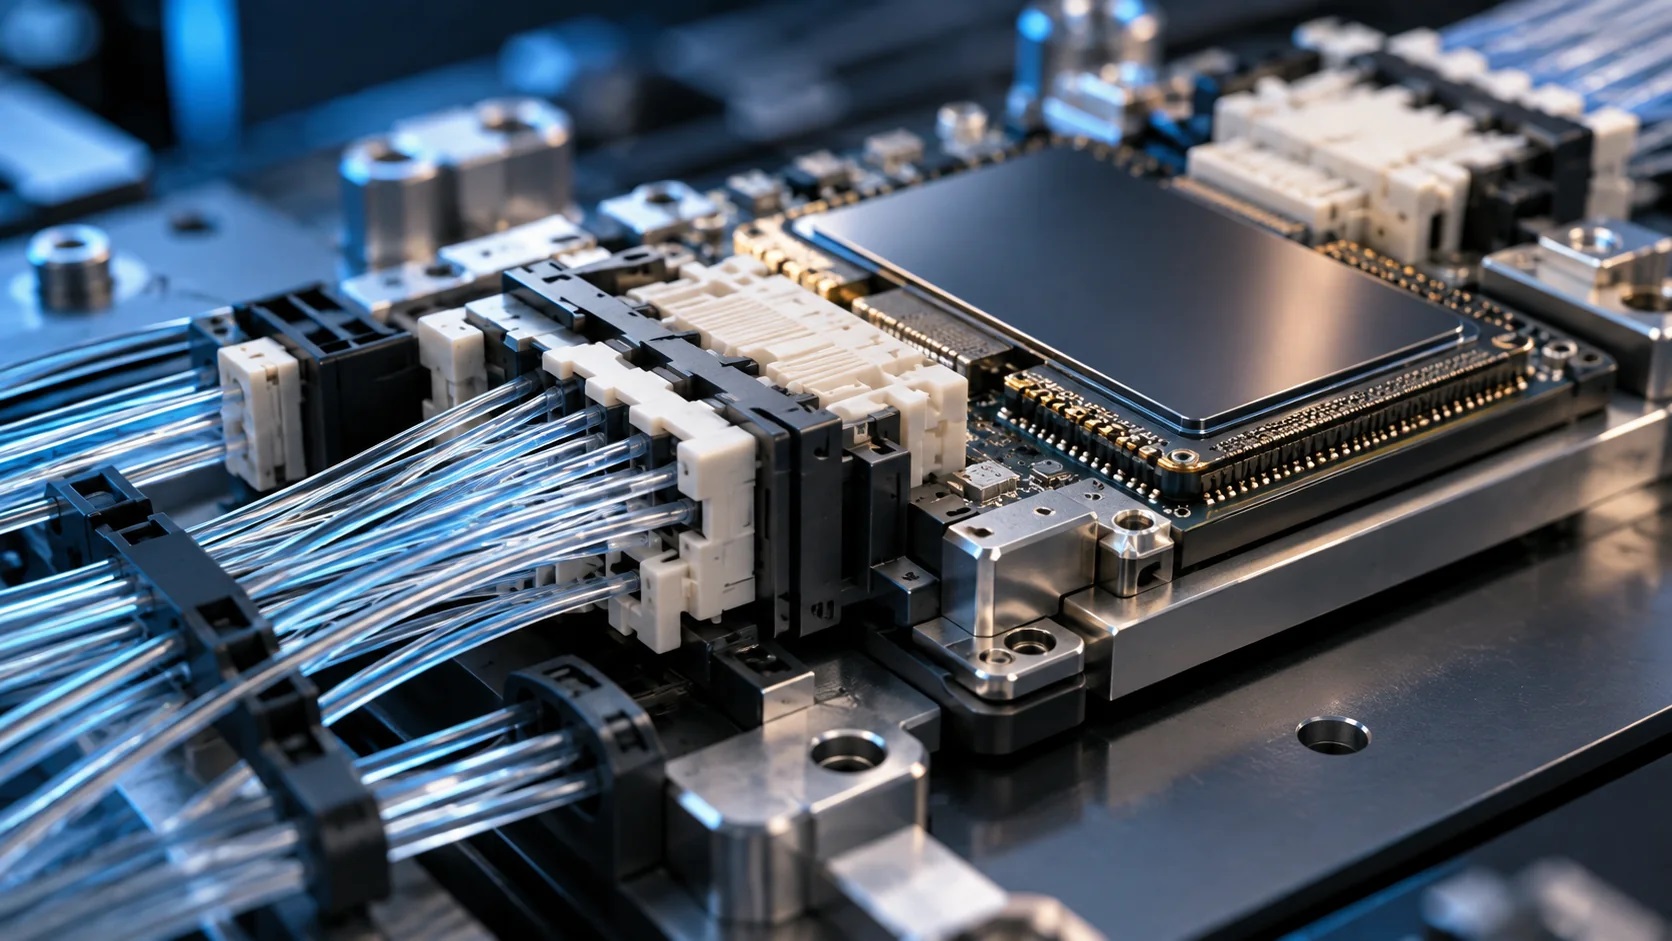
光互連硬體和精密聚合物連接器結構的概念視覺化;並非名力客戶產品或合格 CPO 組件的照片。
1. 什麼是共封裝光學元件?為什麼機械元件很重要?
在傳統的網路交換器中,電訊號從交換專用積體電路 (ASIC) 出發,經由板級互連傳輸到位於裝置面板上的可插拔光收發器。隨著頻寬的增加,這條電氣路徑會對訊號完整性和電源管理帶來越來越大的挑戰。
CPO透過將光引擎放置在非常靠近交換器ASIC的位置來縮短電氣距離,通常採用整合式封裝級或相鄰架構。然後,光纖路徑將光訊號傳輸出系統。不同平台的實現方式差異很大:外部雷射源、可拆卸光纖連接器、光引擎整合、冷卻和可維護性等各供應商的做法都不盡相同。
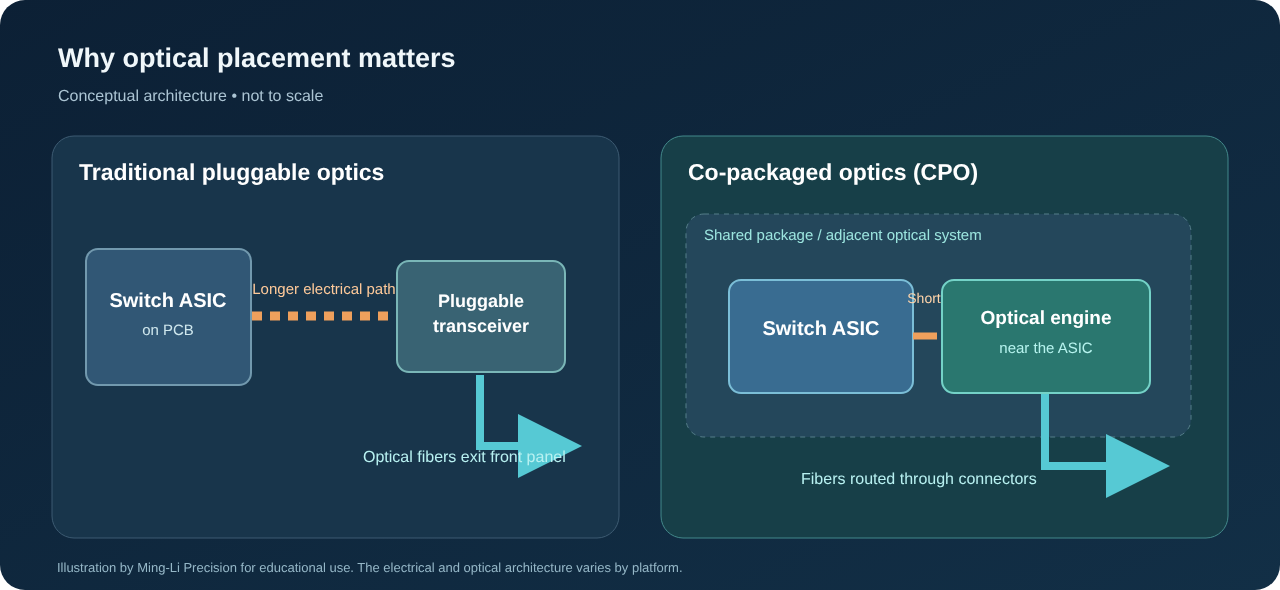
光半導體及其封裝仍然是CPO的核心,但周圍的組件也可能需要機械精度高的聚合物零件。外殼、卡扣、支架、光纖導引器、保護蓋和絕緣載體都會影響組件的重複性、機械穩定性、維護便利性和長期可靠性。
需要注意的是,模製支撐件並不等同於亞微米級光學對準元件。對於關鍵的光學接口,可能需要採用玻璃、矽、陶瓷、精密金屬或其他技術。具體採用哪種材料應根據客戶的光學、機械和熱容差預算來決定。
光互連架構比較
| 工程考慮 | 傳統可插拔光學元件 | 共封裝光學元件 (CPO) | 對聚合物零件設計的影響 |
|---|---|---|---|
| 光學引擎位置 | 設備面板上的可拆卸模組 | 在開關ASIC附近或非常靠近開關ASIC的位置。 | 更苛刻的封裝空間和熱整合要求 |
| 高速電流路徑 | 更長的董事會層級影響力 | 顯著縮短了近包裝鏈接 | 小巧、穩定的安裝和固定裝置可能更為重要。 |
| 光纖管理 | 前面板收發器連接 | 從緊密整合的組件中佈線的光纖 | 光纖導管、應力消除與作業間隙規劃 |
| 服務模式 | 此模組可獨立更換。 | 系統級方法因具體實現而異 | 可靠的連接器保持力和組裝通道變得至關重要 |
| 熱環境 | 與最熱門的開關組件分離 | 光學結構可以靠近高功率矽 | 樹脂的選擇必須反映實際工作溫度 |
| 資格 | 已建立的可插拔模組生態系統 | 不斷演進的架構特定需求 | 針對特定應用場景的測試計劃,而非通用的「CPO 認證」聲明 |
2. 先進聚合物組件在CPO生態系中的定位
名力專注於光學系統周圍的精密機械和絕緣結構,而非半導體製造或光學引擎本身的設計。潛在的合作機會包括以下幾類;其適用性取決於介面圖紙、公差和系統限制。
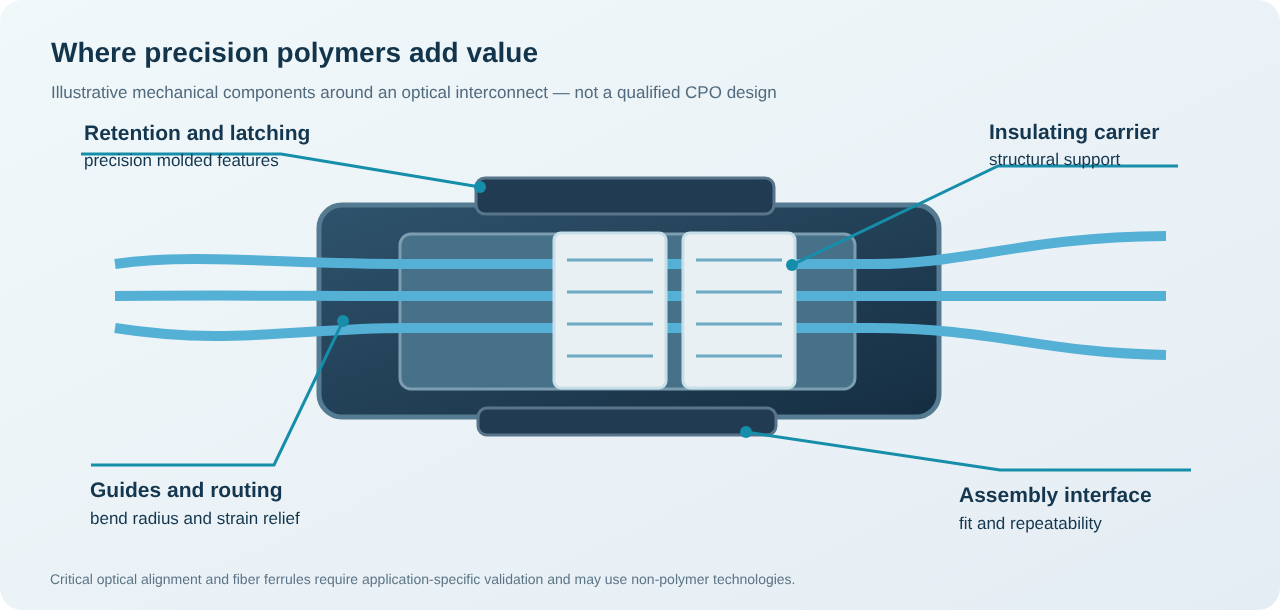
2.1 光纖連接器外殼和固定機構
緊湊型光互連可能需要複雜的殼體、鎖扣結構、鍵槽幾何形狀、安裝凸台和插入止擋。對於此類零件,必須評估精密連接器射出成型的尺寸重複性、收縮率、模內應力、插入力和功能介面處的飛邊。即使光插芯或對準塊本身需要其他製造工藝,聚合物殼體也可能可以成型。
2.2 光纖佈線、導管和應力消除組件
高密度光纖組件通常需要可重複的光纖佈線,同時保持最小彎曲半徑並限制拉伸負載。選購零件包括精密電纜導軌、佈線夾、蓋板、應力消除結構和保護支架。這些都是機械部件;光損耗和可靠性必須由系統所有者在最終組裝中進行測試。
2.3 光學引擎支撐框架與絕緣結構
根據封裝結構的不同,支撐框架、電氣絕緣件、保護外殼和機械固定件可能採用特殊工程聚合物。此類零件需要仔細評估熱膨脹係數不匹配、蠕變、氣體逸出或污染限制、翹曲以及組裝預緊力等問題。
2.4 注塑成型光電元件
某些組件將金屬嵌件、銷釘、襯套、屏蔽或緊固結構與模塑聚合物結合。嵌件成型可以簡化組裝步驟並製造出堅固的功能結構。其可行性取決於嵌件幾何形狀、保持性能、樹脂加工條件、熱循環以及最終組裝的驗證方式。
2.5 精密模具鑲件和高精度模具
並非所有客戶都需要成品射出成型件。光纖連接器供應商可能還需要精密模具鑲件、微加工型腔、模具組件和模具支援。名力提供從製造導向的設計 (DFM) 到模具製造、試模和檢驗的一站式服務。
機會矩陣:應用與製造範圍
| CPO/光子學應用領域 | 潛在的聚合物或模具交付物 | 關鍵工程評審 | 名力服務評估 |
|---|---|---|---|
| 高密度光連接器 | 外殼、鎖扣、導軌、保護蓋 | 收縮、配合、插入載重 | 精密成型和模具設計 |
| 光纖管理 | 夾子、佈線托盤、應力消除支架 | 彎曲半徑、蠕動、粒子生成 | 模塑部件開發 |
| 光學引擎機械結構 | 框架、固定件、絕緣墊片 | CTE、熱變形、組裝公差 | 高性能聚合物模塑 |
| 光模組外殼 | 外殼或機械保護罩 | 翹曲、緊固、溫度 | 射出模具和成型 |
| 金屬/聚合物子組件 | 射出成型端子或金屬固定件 | 插入定位和機械完整性 | 嵌件成型/包覆成型 |
| 模壓微觀結構 | 精細塑膠部件 | 澆口位置、排氣、微特徵複製 | 微成型可行性研究 |
| 精密模具供應商 | 芯軸、型腔、滑塊、備用模具零件 | 加工精度和驗證 | 超精密模具製造 |
3. 工程材料:液晶聚合物、聚對苯二甲酸乙二醇酯、聚醚醚酮、聚乙烯亞胺及其他高性能聚合物
材料選擇是光互連機械設計中的首要決策之一。一種在資料手冊上看起來理想的材料,在具有不對稱肋條、纖維填充流動、複雜澆口或承受較大模內應力的薄壁部件中,其性能可能截然不同。對於CPO聚合物工程而言,最終牌號及其驗證比通用樹脂系列名稱更為重要。
工程聚合物選型指南
| 聚合物家族 | 潛在優勢 | 工程權衡驗證 | 候選結構應用 |
|---|---|---|---|
| 液晶聚合物( LCP ) | 薄截面流動性佳;尺寸穩定性強;可提供耐高溫等級 | 各向異性收縮、熔接線、方向性特性和填充取向 | 薄壁連接器外殼,小型結構支撐 |
| PPS (聚苯硫醚) | 耐熱耐化學腐蝕;電絕緣;填充等級,剛性良好 | 某些配方中的脆性、熔接線強度、成型條件和零件翹曲 | 框架、絕緣載體、尺寸穩定的外殼 |
| PEEK (聚醚醚酮) | 在嚴苛環境下具有優異的高溫和機械性質。 | 樹脂成本較高、加工溫度較高、結晶度控制和模具需求也較高。 | 特殊支撐結構,對機械絕緣部件的要求很高 |
| PEI (聚醚醯亞胺) | 具有潛在尺寸優勢的非晶態高溫材料 | 製程溫度、應力敏感度和牌號相關的耐化學腐蝕性 | 高性能電氣或結構部件 |
| PPA (高性能聚醯胺) | 機械強度和連接器等級可用性 | 吸濕性、調濕效果和等級相關的穩定性 | 在環境允許的情況下,可以使用連接器結構。 |
| PBT/工程塑膠混合物 | 成熟的連接器材料生態系統和潛在的有利經濟效益 | 耐熱性、水解性和尺寸性能很大程度上取決於牌號 | 外圍房屋和成本敏感型結構 |
此表僅為材料篩選指南,並非聲稱任何等級的材料均自動獲得 CPO 認證。阻燃等級(例如 UL 94)、CTI 值、放氣限值以及最終壁厚下的性能,必須根據特定供應商的等級文件和 OEM 的要求進行核實。
在選擇樹脂之前應該驗證哪些方面?
熱膨脹係數 (CTE) 和尺寸漂移。如果聚合物載體與玻璃、陶瓷、矽或金屬連接,不同的膨脹率會改變機械預緊力或定位。評估整個疊層結構在規定的工作和組裝溫度範圍內的性能,而不僅僅是室溫下的尺寸。
模具收縮和纖維取向。填充型工程聚合物沿流動方向和橫向的收縮率可能不同。澆口設計、熔接線、加工窗口、冷卻平衡和零件幾何形狀都會影響成型後的尺寸和調質後的尺寸。
蠕變和應力鬆弛。連接器鎖扣和保持結構可能長期承受負荷。在製定性能要求時,應考慮靜態和循環負載、熱暴露以及樹脂等級。
潔淨度和粒狀物控制。在敏感的光學介面附近,鬆散的毛邊、磨損碎屑、表面污染和包裝顆粒都是不可接受的。潔淨度限值應在圖面和製造控制計畫中明確規定。低顆粒物要求並不等同於無塵室認證生產。
阻燃性和合規性。 UL 94、REACH 或 RoHS 等要求應根據零件、等級、地區和客戶規格進行明確規定。工程團隊必須確認文件的有效性,而不能想當然地認為聚合物系列標籤就能保證合規性。
4. 為什麼精密模具設計對光纖連接器組件至關重要
模具決定的遠不止塑膠部件的外形。對於小型、特徵豐富的零件,模具設計會影響配合介面的一致性、卡扣和定位支撐的重複性、局部飛邊、尺寸偏差以及自動化組裝性能。
面向製造的設計 (DFM) 的關鍵主題包括:
- 關鍵品質尺寸 (CTQ):確定功能基準、保持面和配合介面,而不是到處應用不必要的嚴格公差。
- 澆口位置和填充平衡:控制熔接線、纖維取向和局部堆積效應,這些因素可能會扭曲機械特徵。
- 通風設計與防閃光:保護連接器表面、薄邊、小槽和移動介面。
- 冷卻和熱對稱性:減少細長支撐和框架的差異收縮和翹曲。
- 模具鋼和嵌件策略:選擇能夠支援精細細節、可維護性和可重複型腔性能的加工方法。
- 測量可及性:在切割鋼材之前確定零件的測量方法;複雜特徵可能需要三坐標測量機、光學測量或工業CT。
- 組裝前檢驗:測試實際機械功能,而不僅僅是尺寸是否符合要求。
精密工程聚合物採用熱流道還是冷流道?
| 工具問題 | 冷跑者 | 熱門跑者 |
|---|---|---|
| 初始模具複雜性 | 通常更簡單 | 需要更多整合和控制 |
| 跑道材料消耗 | 澆口/流道廢料可能相當可觀。 | 可能減少跑步者的浪費 |
| 熱控制 | 通常更直接 | 需要與特定樹脂的熱流道系統相容 |
| 材料敏感性 | 更容易評估某些敏感的專業等級 | 停留時間和降解風險需要仔細審查 |
| 小型精密零件的澆注 | 取決於幾何形狀和跑道設計 | 取決於可用的噴嘴、閘門和溫度控制 |
| 最佳選擇依據 | 零件尺寸、注射、樹脂和質量目標 | 相同的標準加上經濟性和流程驗證 |
對於LCP、PPS或PEEK而言,並不存在普遍適用的最優流道選擇。合理的報價應綜合考慮模具成本、型腔數量、澆口限制、生產週期、零件品質、流道廢料以及特定材料等級下的產量等因素。
5. 名力精密:與光互連相關的製造能力
名力精密鋼模有限公司成立於1983年,其業務核心為精密模具製造及工程塑膠射出成型。公司官方簡介顯示,公司擁有超過5000個精密模具專案經驗,採用YASDA超精密CNC加工技術,具備自主模具研發和注塑生產能力,並可進行微型模具和嵌件注塑成型,同時擁有通過IATF 16949認證的品質管理系統。
這些能力與光子學專案相關,因為要求嚴格的機械部件通常需要幾個密切協調的操作:精密模具、高溫成型、計量、樣品評估和持續生產控制。
製造能力和客戶價值
| 名力能力 | 它在首席產品長相關項目中支持什麼 |
|---|---|
| 精密模具設計與可製造性設計 | 緻密、小型、複雜幾何形狀的可塑性評價 |
| 安斯達超精密加工 | 精細特徵型芯、型腔、鑲件和模具組件 |
| 高溫聚合物模塑 | 針對LCP、PPS、PEEK和PEI的等級特定加工評估 |
| 微型成型 | 小型零件和複雜的微觀特徵,取決於可行性 |
| 嵌件成型與包覆成型 | 結合聚合物和嵌入式金屬特徵的機械結構 |
| 模流分析 | 製程和翹曲風險評估(如適用) |
| 蔡司計量、光學檢測和工業CT | 根據測量計劃進行尺寸檢查和內部特徵檢驗 |
| IATF 16949品質體系 | 結構化流程管理、可追溯性與品質規劃 |
| 模具測試和首件檢驗 | 早期生產證據有助於改進模具和零件要求 |
重要製造範圍:名力公司資料中提及的±1 μm精度指的是特定的超精密加工能力,並非對射出成型件的統一±1 μm公差保證。可實現的注塑尺寸取決於幾何形狀、工藝、材料和測量方法,必須在詢價單中確認。
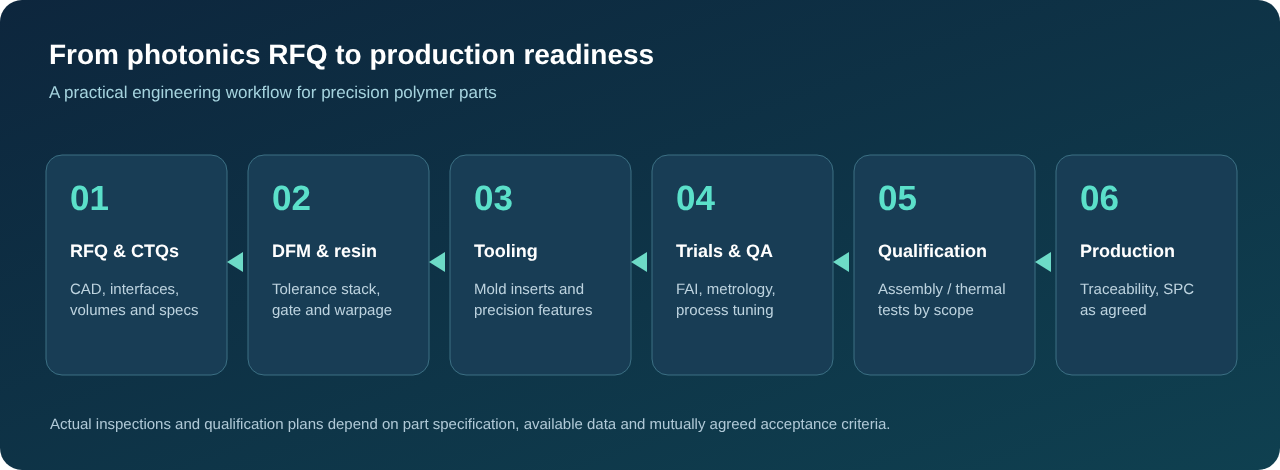
實用製造流程
第一步——需求審查。評估二維/三維CAD模型、零件功能、配合幾何形狀、組裝載重、樹脂等級、熱環境、年產量、清潔度和檢驗需求。
步驟 2 — 面向製造的設計 (DFM) 和聚合物選擇。評估壁厚、拔模斜度、倒扣、澆口和流道選擇、公差疊加以及樹脂加工限制。
步驟 3 — 模具開發。製造精密模具組件,並評估型腔結構、維護及預期注射壽命。
第四步-模具試模和首件檢驗。在進行任何商定的模具修正之前,審查成型樣品,檢查關鍵品質特性(CTQ),並記錄偏差。
第五步——應用驗證。與客戶合作完成機械組裝、熱循環、保持力、清潔度以及任何必要的光學系統測試。超出模具供應商範圍的特殊測試仍由相關的合格合作夥伴負責。
步驟 6 — 受控生產。實施商定的控制計畫、檢驗頻率、包裝、批次追溯和變更管理程序。
6. CPO、NPO 和傳統光模組:避免採購混淆
光連接領域使用幾個相關術語。 CPO (封裝式光模組)將光引擎與主機ASIC緊密整合在封裝層級。近封裝光模組(NPO)將光功能靠近交換機,但可能採用更模組化的設計。可插拔光模組通常將收發器放置在系統前面板上。這些差異取決於平台,而且市場仍在不斷發展。
對於精密元件採購而言,這意味著供應商首先應該詢問元件的安裝位置及其機械功能,而不是自動將所有與光纖相關的塑膠零件貼上「CPO元件」的標籤。例如,MPO/MTP型連接器的外殼並不一定就是合格的CPO光介面。
7. 技術清單:CPO精密成型詢價單所需提交的內容
工程團隊可以利用以下資訊加快可行性評估:
| 詢價資訊 | 為什麼這很重要 |
|---|---|
| 3D CAD(STEP/Parasolid)和受控 2D 繪圖 | 確定幾何形狀、基準和公差要求 |
| 組裝模型/配合部件 | 揭示機械配合、插入路徑和堆疊結構 |
| 材料等級和供應商 | 定義加工性能、收縮率和技術特性 |
| 工作溫度和熱曲線 | 支援熱膨脹係數、熱老化和材料評估 |
| 對品質至關重要的特性 | 專注於功能風險的工具和計量 |
| 插入/保持、負載和生命週期要求 | 支援鎖扣和結構完整性審查 |
| 顆粒物、清潔度和包裝限制 | 防止製程控制預期不符 |
| 預計年銷量及上市計劃 | 引導腔數、滑軌選擇與經濟性 |
| 檢查、報告和可追溯性要求 | 確定可實現的品質和報價範圍 |
| 光學系統鑑定負責人 | 明確了模製零件檢驗以外的光學測試的責任範圍 |
沒有3D模型?實體樣品和2D圖紙可以用於初步討論,但可靠的工具報價通常需要可控的3D模型定義和已確認的材料規格。如果樣品、存取權限和智慧財產權允許,逆向工程可以作為一項單獨的評估項目。
8. 常見問題
名力公司能否生產CPO應用的塑膠零件?
名力公司可審核圖紙並評估與CPO相關的機械和絕緣聚合物組件的製造可行性,包括連接器外殼、固定結構、光纖管理零件、精密模具和注塑成型組件。應用適用性、公差和認證必須逐一審核。這並不代表已獲得現有CPO平台的認證。
CPO是否只使用塑膠部件?
不。 CPO(複合光子元件)整合了半導體專用積體電路(ASIC)、光子晶片、光引擎、基板、光纖陣列、連接器、散熱組件和其他技術。聚合物支援特定的機械、保持和絕緣功能;它們並不能取代矽光子裝置或精密光介面。
對於CPO結構件而言,LCP、PPS和PEEK哪種比較好?
沒有一種樹脂是絕對最好的。液晶聚合物(LCP)適用於薄壁連接器,聚苯乙烯(PPS)適用於某些耐熱絕緣結構,而聚醚醚酮(PEEK)則適用於要求嚴苛的高溫應用。最終的選擇取決於樹脂的實際等級、尺寸、負荷、工作環境、潔淨度要求和經濟性。
射出成型能否達到亞微米等級的光學對準精度?
不要想當然。亞微米級光學對準是一項特殊的系統級要求,通常採用玻璃、矽、陶瓷、主動對準或其他技術來實現。注塑成型的殼體或支撐結構必須單獨評估其機械公差要求。
名力能否支持小批量原型製作和後續的大規模生產?
專案可在原型製作和生產階段進行評審,包括面向製造的設計 (DFM)、模具設計、試驗、檢驗和製造。型腔數量、預計交付週期和成本取決於複雜程度、所選樹脂、核准範圍和預測產量。
名力是否提供光電組件的嵌件射出成型服務?
是的,嵌件注塑和包覆注塑是名力成熟的製造能力。對於任何光電子組件,嵌件的固定性、絕緣性、熱相容性、幾何形狀和認證要求都必須根據特定設計進行驗證。
名力是經認證的CPO光學元件製造商嗎?
名力目前已獲得IATF 16949認證,涵蓋其製造品質系統。但這並非光學平台認證,也不代表已獲得特定CPO系統供應商的資格認證。本公司歡迎客戶提供圖紙,以便進行專案可行性評估和供應商資格認證。
如何才能最快獲得有意義的報價?
請提供最終的二維/三維資料、組裝介面、材料等級、包含關鍵尺寸的圖面、預計年產量、目標上市日期以及相關的清潔度和檢驗要求。請說明詢價範圍是僅限於模具、模製部件或組裝件。
9. 與名力合作,共同開發下一代光互連製造技術
先進的光通訊技術需要的不僅僅是小型化。它還需要仔細考慮熱性能、高性能聚合物加工、機械對準支援、精密工裝和品質文件。最成功的專案會明確聚合物組件必須具備的功能,選擇合適的製造工藝,然後在實際運作環境中驗證最終組件的性能。
名力精密歡迎光子學公司、光連接器製造商、網路設備供應商、研發團隊和代工製造商前來諮詢,尋找台灣的精密聚合物工程和射出成型模具合作夥伴。
與我們的工程團隊討論您下一個與 CPO 相關的機械部件、矽光子結構件或光連接器成型專案。
名力精密鋼模有限公司
台灣台中市台中工業園區36路13號,郵編40768
電子郵件: karl@mingli-molds.com.tw
電話: +886-4-2359-9288
公司簡介: 名力精密
精密成型服務: 工程塑膠成型及嵌件成型
聯絡工程部門:請求技術審查
資料來源和技術讀物
- NVIDIA — Spectrum-X 乙太網路光子技術介紹— CPO 架構、可拆卸光纖連接器和部署注意事項的討論。
- 康寧——OFC 2026 上的光連接和 CPO 生態系統——光纖陣列、光管理和系統整合。
- 名力——公司簡介——公司歷史、品質系統和製造能力。
- 名力——精密成型解決方案——製造技術和組件類別。
編按:技術圖僅為概念圖。材料特性、光學性能、可實現的公差、CPO認證和法規符合性等均需針對特定項目進行驗證。本文介紹的是現有製造能力和潛在應用領域,而非已完成的CPO生產案例研究。