
Передовые технологии литья под давлением, сверхточная оснастка и высокоэффективные материалы для кремниевой фотоники и оптических межсоединений.
Технические обзоры · Октябрь 2026 г. · Компания Ming-Li Precision Steel Molds Co., Ltd.
Инфраструктура искусственного интеллекта (ИИ) подталкивает сетевые системы к увеличению плотности полосы пропускания, снижению энергопотребления и более жестким тепловым условиям. Технология совместной упаковки оптики (CPO) — одна из технологий, меняющих этот ландшафт, приближая оптические модули к высокопроизводительным коммутационным кремниевым кристаллам. Она также создает менее заметную, но важную инженерную задачу: как производить механические, изоляционные, крепежные и кабельные компоненты, обеспечивающие стабильную сборку сложных оптических узлов.
Для инженеров оптической связи и команд по закупкам, ищущих поставщика высокоточных полимерных компонентов для литья под давлением , правильный партнер по производству должен предлагать нечто большее, чем просто пресс-форму. Надежные полимерные компоненты часто требуют скоординированного выбора материалов, проектирования пресс-форм, микрообработки, метрологии размеров, проверки сборки и дисциплинированного контроля технологического процесса.
Компания Ming-Li Precision , расположенная в городе Тайчжун, Тайвань, предлагает услуги по проектированию и изготовлению прецизионных пресс-форм, литью под давлением инженерных полимеров, микролитью, литью с закладными элементами, сверхточной механической обработке и контролю качества. Мы приветствуем запросы предложений (RFQ) по полимерным компонентам и оснастке, связанным с технологиями CPO, кремниевой фотоникой и оптическими соединениями . Каждый предлагаемый компонент оценивается на соответствие его фактическим характеристикам и квалификационным требованиям; сертификация платформы CPO или наличие предыдущего производства не подразумеваются.
Концептуальная визуализация оптических соединительных элементов и структур прецизионных полимерных разъемов; это не фотография продукции заказчика Ming-Li или квалифицированной сборки CPO.
1. Что такое ко-пакетированная оптика — и почему важны механические компоненты?
В обычном сетевом коммутаторе электрические сигналы передаются от коммутирующей микросхемы ASIC через межсоединения на уровне печатной платы к подключаемым оптическим трансиверам, расположенным на лицевой панели оборудования. По мере увеличения пропускной способности электрический путь может создавать все более сложные проблемы, связанные с целостностью сигнала и энергопотреблением.
Технология CPO уменьшает электрическое расстояние за счет размещения оптических модулей очень близко к интегральной схеме коммутатора, как правило, в интегрированном корпусе или смежной архитектуре. Затем оптоволоконные каналы передают оптические сигналы из системы. Подходы значительно различаются в зависимости от платформы: внешние лазерные источники, съемные оптоволоконные разъемы, интеграция оптических модулей, охлаждение и удобство обслуживания не идентичны у разных поставщиков.
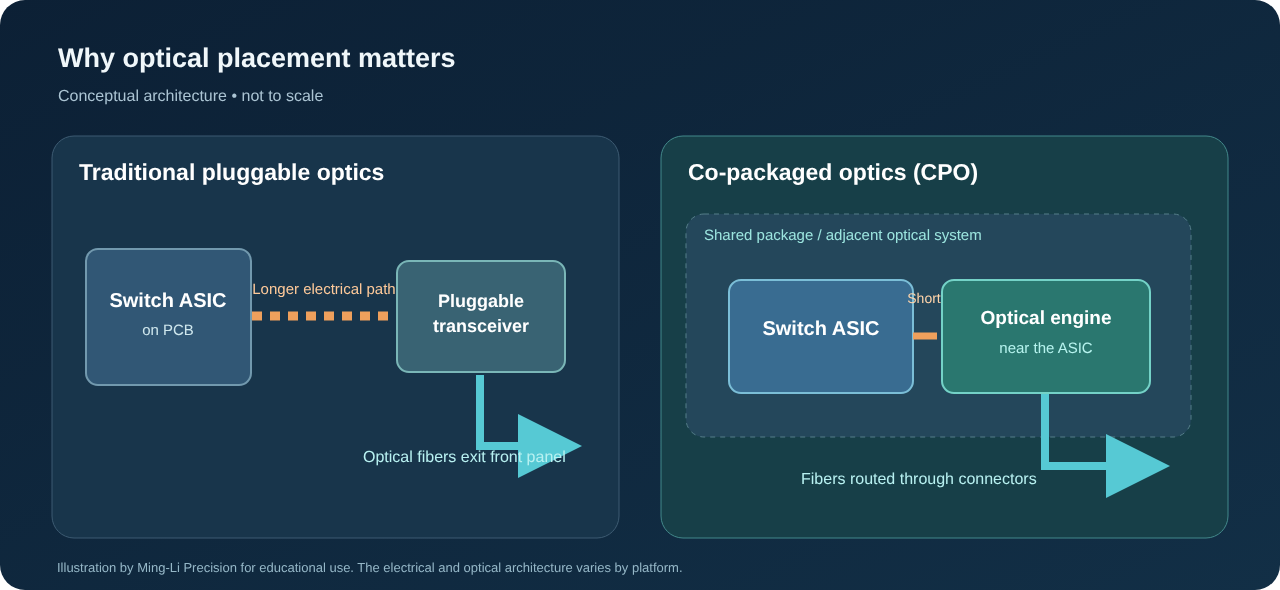
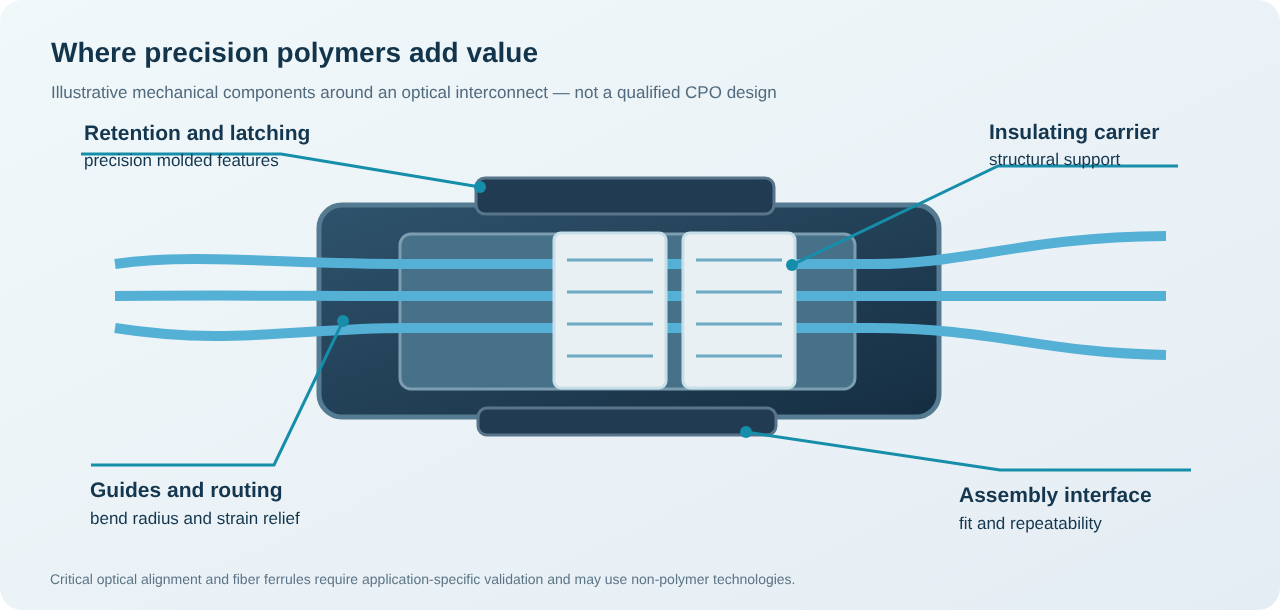
Оптический полупроводник и его упаковка остаются ядром CPO, но окружающая сборка может также потребовать механически точных полимерных компонентов . Корпуса, зажимы, кронштейны, направляющие для прокладки волокон, защитные кожухи и изолирующие элементы могут влиять на повторяемость сборки, механическую стабильность, доступность для обслуживания и долговременную надежность.
Важно отметить, что формованная опора не эквивалентна субмикронному оптическому юстировочному элементу . Для критически важных оптических интерфейсов могут потребоваться стекло, кремний, керамика, прецизионные металлы и другие технологии. Их использование должно определяться бюджетом заказчика на оптические, механические и термические допуски.
Сравнение архитектур оптических межсоединений
| инженерные соображения | Традиционная подключаемая оптика | Совместно упакованная оптика (CPO) | Последствия для проектирования полимерных компонентов |
|---|---|---|---|
| расположение оптического двигателя | Съемный модуль на лицевой панели оборудования. | В районе или очень близко к микросхеме коммутатора | Более высокие требования к пространству для упаковки и теплоизоляции. |
| Высокоскоростной электрический путь | Увеличенная дальность действия на уровне платы | Значительно сокращенная ближняя связь пакета | Небольшие, но надежные элементы крепления и фиксации могут иметь большее значение. |
| Управление волоконно-оптическими кабелями | Разъемы приемопередатчика на передней панели | Волокна прокладываются из тесно интегрированных узлов. | Волоконно-оптические направляющие, защита от натяжения и планирование зазоров при обслуживании. |
| сервисная модель | Модуль можно заменить независимо. | Системный подход различается в зависимости от реализации. | Надежная фиксация разъемов и доступ к узлам сборки приобретают важное значение. |
| Тепловая среда | Отделен от самого мощного коммутатора. | Оптические структуры могут располагаться вблизи мощных кремниевых кристаллов. | Выбор смолы должен соответствовать фактическим рабочим температурам. |
| Квалификация | Сформирована экосистема подключаемых модулей. | Развивающиеся требования, специфичные для конкретной архитектуры. | План тестирования, разработанный специально для конкретного приложения, а не общие заявления типа «одобрено CPO». |
2. Место компонентов из современных полимеров в экосистеме CPO
Компания Ming-Li специализируется на прецизионных механических и изоляционных конструкциях , окружающих оптические системы, а не на производстве полупроводников или проектировании самих оптических модулей. Потенциальные возможности включают следующие категории; их пригодность зависит от чертежей интерфейсов, допусков и системных ограничений.
2.1 Корпуса волоконно-оптических разъемов и механизмы крепления
Компактные оптические межсоединения могут требовать сложных корпусов, фиксирующих элементов, ступенчатой геометрии, монтажных выступов и ограничителей вставки. Для таких деталей необходимо оценивать точность литья под давлением разъемов с точки зрения повторяемости размеров, усадки, внутренних напряжений, усилий вставки и облоя в функциональных интерфейсах. Полимерный корпус может быть отлит даже в том случае, если для изготовления самого оптического наконечника или юстировочного блока требуется другой производственный процесс.
2.2 Прокладка волокон, направляющие и компоненты для снятия натяжения
В плотных оптических сборках часто требуется повторяемая прокладка волокон при сохранении минимального радиуса изгиба и ограничении растягивающих нагрузок. В качестве подходящих компонентов могут использоваться прецизионные кабельные направляющие, зажимы для прокладки, крышки, конструкции для снятия натяжения и защитные элементы. Это механические компоненты; оптические потери и надежность должны быть проверены владельцем системы в окончательной сборке.
2.3 Опорные рамы оптического двигателя и изоляционные конструкции
В зависимости от конструкции корпуса, в опорных рамах, элементах электрической изоляции, защитных кожухах и механических фиксаторах могут использоваться специальные конструкционные полимеры. Для таких деталей необходимо тщательно учитывать несоответствие коэффициентов теплового расширения, ползучесть, газовыделение или пределы загрязнения, деформацию и предварительную нагрузку при сборке.
2.4 Оптические электронные компоненты, изготовленные методом литья под давлением
Некоторые компоненты сочетают металлические вставки, штифты, втулки, экранирующие или крепежные элементы с формованным полимером . Литье с вставками позволяет упростить этапы сборки и создать прочные функциональные конструкции. Целесообразность зависит от геометрии вставки, прочности крепления, условий обработки смолы, термических циклов и способа проверки качества конечной сборки.
2.5 Прецизионные вставки для пресс-форм и высокоточная оснастка
Не каждому клиенту нужны готовые детали, изготовленные методом литья под давлением. Поставщики оптических разъемов также могут нуждаться в прецизионных вставках для пресс-форм, микрообработанных полостях, компонентах пресс-форм и технической поддержке . Компания Ming-Li предлагает комплексный подход от проектирования с учетом технологичности производства (DFM) до изготовления оснастки, пробного литья и контроля качества.
Матрица возможностей: сфера применения и производства.
| Область применения CPO / фотоники | Возможный полимер или готовый продукт (инструмент) | Ключевой инженерный обзор | Услуги Мин-Ли для оценки |
|---|---|---|---|
| Оптический разъем высокой плотности | Корпус, защелка, направляющая, защитный кожух | Усадка, посадка, нагрузки при вставке | Точное литье и проектирование пресс-форм |
| Управление волоконно-оптическими кабелями | Зажимы, лоток для прокладки кабелей, опора для снятия натяжения кабеля. | Радиус изгиба, ползучесть, генерация частиц | Разработка формованных компонентов |
| Механическая структура оптического двигателя | Рама, фиксатор, изоляционная прокладка | КТР, термическая деформация, допуск при сборке | Высокоэффективное литье полимеров |
| Корпус оптического модуля | Корпус или механически защитное покрытие | деформация, крепление, температура | Литье под давлением и формование |
| Металлополимерный узел | Клемма, изготовленная методом литья под давлением, или металлическая крепежная деталь. | Позиционирование вставки и механическая целостность | Вставное формование / наплавление |
| Сформованная микроструктура | Деталь из тонкого пластика | Размещение затвора, вентиляция, воспроизведение микроэлементов. | Технико-экономическое обоснование микролитья |
| Поставщик прецизионных пресс-форм | Сердечник, полость, ползун, запасная часть инструмента | Точность обработки и проверка | Сверхточное изготовление пресс-форм |
3. Инженерные материалы: LCP, PPS, PEEK, PEI и другие высокоэффективные полимеры.
Выбор материала — одно из первых решений в механическом проектировании оптических межсоединений. Материал, который выглядит идеально в технической документации, может вести себя совершенно иначе в тонкостенной детали с асимметричными ребрами, заполнением волокнами, сложными литниковыми каналами или значительным напряжением, возникающим при формовании. Для полимерной инженерии CPO конечный сорт и его валидация имеют большее значение, чем общее название семейства смол.
Руководство по выбору инженерных полимеров
| Семейство полимеров | Потенциальные преимущества | Компромиссы в инженерной сфере для проверки | Кандидат на структурное применение |
|---|---|---|---|
| Жидкокристаллический полимер ( LCP ) | Высокая текучесть в тонких срезах; потенциально высокая стабильность размеров; доступны высокотемпературные марки. | Анизотропная усадка, линии сварки, направленные свойства и ориентация присадочного материала. | Корпуса тонкостенных соединителей, небольшие несущие конструкции. |
| Полифениленсульфид ( ППС ) | Термо- и химическая стойкость; электроизоляция; наполненные марки с хорошей жесткостью. | Хрупкость некоторых составов, прочность сварного шва, условия формования и деформация деталей. | Каркасы, изоляционные несущие элементы, корпуса, обладающие высокой стабильностью размеров. |
| PEEK (полиэфирэфиркетон) | Превосходные высокотемпературные и механические характеристики для работы в сложных условиях. | Более высокая стоимость смолы, высокая температура обработки, контроль кристалличности и требования к оснастке. | Специализированные опоры, детали с высокими требованиями к механической изоляции. |
| Полиэтеримид ( PEI ) | Аморфный высокотемпературный материал с потенциальными преимуществами в плане размеров. | Температуры обработки, чувствительность к напряжениям и химическая стойкость в зависимости от марки стали. | Высокопроизводительные электрические или конструкционные компоненты |
| ППА (высокоэффективный полиамид) | Механическая прочность и доступность разъемов соответствующего класса. | Влагопоглощение, кондиционирующее воздействие и стабильность в зависимости от сорта | Соединительные конструкции там, где это позволяют условия окружающей среды. |
| Полибутилентерефталат (PBT) / инженерные смеси | Устоявшаяся экосистема соединительных материалов и потенциально выгодная экономика. | Термостойкость, гидролиз и размерные характеристики в значительной степени зависят от марки стали. | Периферийные корпуса и экономичные конструкции. |
Данная таблица представляет собой руководство по отбору материалов, а не утверждение о том, что какой-либо сорт автоматически сертифицирован для использования с CPO. Огнестойкость, такая как UL 94, значения CTI, пределы газовыделения и характеристики при конечной толщине стенки, должны быть проверены на соответствие документации конкретного поставщика и требованиям производителя оригинального оборудования (OEM).
Что следует проверить перед выбором смолы?
Тепловое расширение (КТР) и изменение размеров. Если полимерный носитель контактирует со стеклом, керамикой, кремнием или металлом, разные коэффициенты расширения могут изменять механическую предварительную нагрузку или позиционирование. Оценивайте всю структуру в заданном диапазоне рабочих и сборочных температур, а не только размеры при комнатной температуре.
Усадка в пресс-форме и ориентация волокон. Наполненные конструкционные полимеры могут по-разному усаживаться вдоль и поперек потока. Схема литниковых каналов, линии сварки, технологическое окно, баланс охлаждения и геометрия детали — все это влияет на размеры в отформованном и обработанном состоянии.
Ползучесть и релаксация напряжений. Защелки соединителей и крепежные элементы могут оставаться под нагрузкой в течение многих лет. При установлении требований к эксплуатационным характеристикам следует учитывать статические и циклические нагрузки, воздействие температур и марку смолы.
Контроль чистоты и содержания частиц. Вблизи чувствительных оптических интерфейсов недопустимы рыхлые заусенцы, продукты износа, загрязнения поверхности и частицы упаковки. Предельные значения чистоты должны быть четко указаны в чертеже и плане контроля производства. Низкое содержание частиц не равнозначно заявлению о производстве, сертифицированном для чистых помещений.
Огнестойкость и соответствие стандартам. Требования, такие как UL 94, REACH или RoHS, должны определяться для каждой детали, марки, региона и спецификации заказчика. Инженерная группа должна подтвердить достоверность документации, а не предполагать, что маркировка семейства полимеров гарантирует соответствие стандартам.
4. Почему точное проектирование пресс-форм имеет решающее значение для компонентов оптических разъемов.
Форма пресс-формы определяет гораздо больше, чем просто внешнюю форму пластикового компонента. Для небольших деталей с множеством деталей конструкция инструмента может влиять на стабильность сопряженных поверхностей, повторяемость зажимов и опорных элементов, локальный облой, разброс размеров и производительность автоматизированной сборки .
Ключевые темы проектирования с учетом технологичности производства (DFM) включают:
- Критические параметры качества (КТК): определение функциональных базовых элементов, поверхностей крепления и сопряженных интерфейсов вместо применения излишне жестких допусков повсюду.
- Баланс положения затвора и заполнения: управление линиями сварки, ориентацией волокон и локальными эффектами упаковки, которые могут искажать механические характеристики.
- Конструкция с вентиляцией и предотвращением образования бликов: защита поверхностей разъемов, тонких кромок, небольших пазов и подвижных элементов.
- Охлаждение и термическая симметрия: уменьшение дифференциальной усадки и деформации тонких опор и каркасов.
- Стратегия обработки листовой стали и вставок: выбор методов обработки, обеспечивающих детализацию, ремонтопригодность и воспроизводимость характеристик полости пресс-формы .
- Доступность для измерений: определите, как будет производиться измерение детали, прежде чем резать сталь; для сложных элементов могут потребоваться координатно-измерительная машина, оптические измерительные приборы или промышленная компьютерная томография.
- Проверка готовности к сборке: проверка фактической механической функции, а не только соответствия размерам.
Горячеканальная или холодноканальная технология для производства высокоточных полимеров?
| Вопрос об инструментах | Холодный бегун | Горячий бегун |
|---|---|---|
| Начальная сложность пресс-формы | Часто проще | Требуется более глубокая интеграция и контроль. |
| Расход материала бегущего колеса | Значительный объем отходов литников/литниковых каналов может быть связан с износом литников. | Может уменьшить потери материала бегуна. |
| Терморегулирование | В целом, более просто. | Требуется совместимость со специальными системами горячего литья для данной смолы. |
| чувствительность материала | Упростила оценку некоторых деликатных сортов. | Время пребывания и риск деградации требуют тщательного анализа. |
| Литье мелких прецизионных деталей | Зависит от геометрии и конструкции направляющих. | Зависит от наличия форсунки, затвора и системы управления температурой. |
| Лучший выбор на основе | Размер детали, объем впрыска, смола и целевые показатели качества. | Те же критерии, плюс экономические аспекты и проверка процесса. |
Не существует универсального, превосходящего по своим характеристикам литникового канала для LCP, PPS или PEEK . При составлении коммерческого предложения необходимо учитывать стоимость инструмента, количество полостей, ограничения литникового канала, время цикла, качество деталей, отходы литникового канала и объем производства для определенного сорта материала.
5. Ming-Li Precision: Производственные возможности, имеющие отношение к оптическим межсоединениям.
Компания Ming-Li Precision Steel Molds Co., Ltd., основанная в 1983 году , построила свой бизнес на производстве прецизионных пресс-форм и литье пластмасс под давлением . В официальном профиле компании указано более 5000 проектов по изготовлению прецизионных пресс-форм , использование сверхточной обработки на станках с ЧПУ YASDA , собственная разработка и производство пресс-форм, микролитье и литье с закладными элементами, а также сертифицированная по стандарту IATF 16949 система управления качеством .
Эти возможности актуальны для проектов в области фотоники, поскольку сложные механические компоненты часто должны проходить через несколько тесно скоординированных операций: прецизионную обработку, высокотемпературное формование, метрологию, оценку образцов и постоянный контроль производства.
Производственные возможности и ценность для клиента
| Возможности Мин-Ли | Что это поддерживает в проекте, связанном с CPO? |
|---|---|
| Точное проектирование пресс-форм и проектирование с учетом технологичности производства (DFM). | Анализ пластичности плотных, мелких и сложных геометрических форм |
| YASDA сверхточная обработка | Мелкодетализированные стержни, полости, вставки и компоненты пресс-форм. |
| Высокотемпературное формование полимеров | Оценка технологических процессов для конкретных марок LCP, PPS, PEEK и PEI. |
| Микроформование | Мелкие детали и сложные микроэлементы, возможность реализации зависит от технологичности. |
| Вставка и литье под давлением | Механические конструкции, сочетающие полимерные и встроенные металлические элементы. |
| Анализ Moldflow | Оценка рисков, связанных с технологическим процессом и короблением, где это применимо. |
| Метрологические, оптические и промышленные компьютерные томографы ZEISS. | Проверка размеров и внутренних характеристик в соответствии с планом измерений. |
| Система качества IATF 16949 | Структурированное управление процессами, отслеживаемость и планирование качества. |
| Испытания на плесень и FAI | Предварительные данные о производстве позволят уточнить требования к оснастке и деталям. |
Важный аспект производства: обозначения ±1 мкм в корпоративных материалах Ming-Li описывают возможности высокоточной обработки, а не общую гарантию допуска ±1 мкм для формованных деталей . Достижимые размеры формованных деталей зависят от геометрии, процесса, материала и метода измерения и должны быть подтверждены в каждом запросе предложений.
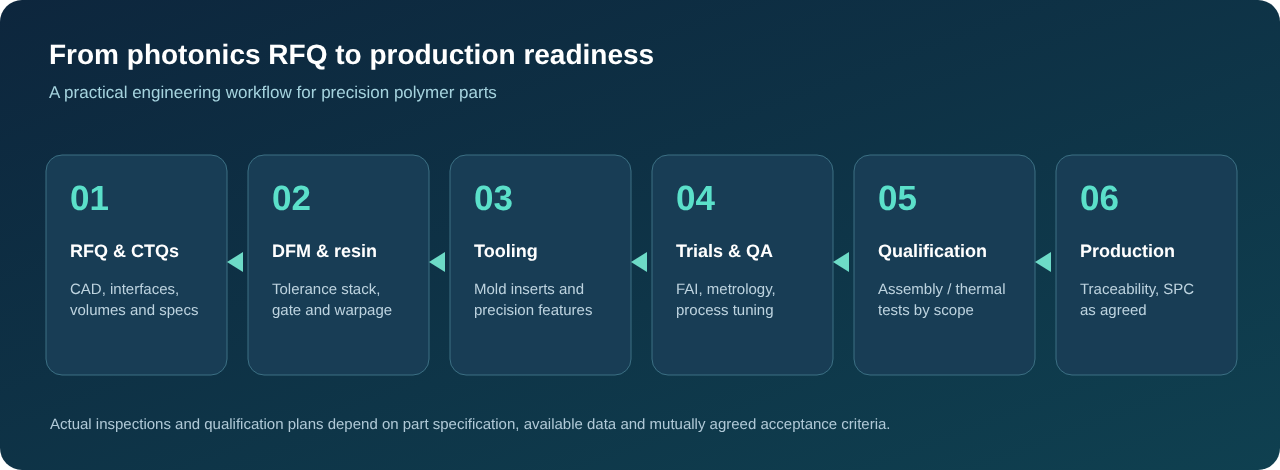
Практический производственный процесс
Шаг 1 — Анализ требований. Оценка 2D/3D CAD-моделей, функциональности детали, геометрии сопряжения, нагрузки при сборке, марки смолы, температурного режима, годового объема производства, требований к чистоте и контролю качества.
Шаг 2 — Выбор технологии DFM и полимера. Оценка толщины стенок, уклона, подрезов, выбора литниковых каналов и литниковых систем, суммирования допусков и ограничений процесса обработки смолы.
Шаг 3 — Разработка оснастки. Изготовление прецизионных компонентов пресс-формы и оценка конфигурации полости, технического обслуживания и ожидаемого срока службы.
Шаг 4 — Испытания пресс-форм и проверка первого образца. Проведите осмотр отлитых образцов, проверьте критически важные параметры качества и задокументируйте отклонения до внесения каких-либо согласованных корректировок в пресс-форму.
Шаг 5 — Квалификация применения. В сотрудничестве с заказчиком необходимо провести механическую сборку, термоциклирование, проверку фиксации, чистоту и любые необходимые испытания оптической системы. Специализированные испытания, выходящие за рамки компетенции поставщика литьевых форм, остаются ответственностью соответствующего квалифицированного партнера.
Шаг 6 — Контролируемое производство. Внедрить согласованный план контроля, частоту проверок, упаковку, отслеживаемость партий и процедуры управления изменениями.
6. CPO против NPO против обычных оптических модулей: как избежать путаницы при закупках.
В секторе оптической связи используется несколько связанных терминов. CPO (Capgable Optics) размещает оптические модули в тесной интеграции на уровне корпуса с основной микросхемой ASIC. NPO (Near-Packaged Optics) приближает оптические функции к коммутатору, но может использовать более модульную компоновку. В случае подключаемой оптики (Plugbable Optics) приемопередатчики обычно располагаются на передней панели системы. Различия зависят от платформы, и рынок все еще развивается.
В сфере поставок прецизионных компонентов это означает, что поставщик должен сначала выяснить , где находится компонент и какую механическую функцию он выполняет , вместо того, чтобы автоматически маркировать каждую пластиковую деталь, связанную с волокном, как «компонент CPO». Например, корпус для разъема типа MPO/MTP не является автоматически сертифицированным оптическим интерфейсом CPO.
7. Технический контрольный список: Что отправить в запросе на коммерческое предложение от CPO Precision Molding
При наличии следующей информации инженерные группы могут ускорить оценку целесообразности:
| Информация по запросу предложений | Почему это важно |
|---|---|
| 3D CAD (STEP/Parasolid) и управляемое 2D-чертежи | Устанавливает геометрические параметры, базовые элементы и требования к допускам. |
| Модель сборки / сопрягаемые компоненты | Отображает механическую посадку, траекторию введения и структуру пакета. |
| Марка материала и поставщик | Определяет технологичность, усадку и технические свойства. |
| Рабочая температура и тепловой профиль | Поддерживает расчет коэффициента теплового расширения, оценку термического старения и оценку материалов. |
| Функции, критически важные для качества | В центре внимания – инструментарий и метрология, ориентированные на функциональные риски. |
| Требования к установке/удержанию, нагрузке и сроку службы | Поддерживает проверку целостности защелки и конструкции. |
| Ограничения по содержанию частиц, чистоте и упаковке. | Предотвращает несоответствие ожиданий в отношении управления технологическим процессом. |
| Ожидаемый годовой объем продаж и план запуска | Руководства по подсчету количества полостей, выбору направляющих и экономическим аспектам. |
| Требования к проверке, отчетности и отслеживаемости | Устанавливает достижимый уровень качества и объем ценового предложения. |
| Владелец сертификата квалификации оптической системы | Разъясняет ответственность за оптические испытания, выходящие за рамки контроля качества формованных деталей. |
Нет доступной 3D-модели? Физические образцы и 2D-чертежи могут помочь в первоначальном обсуждении, но для получения надежной сметы на изготовление оснастки обычно требуется контролируемое 3D-изображение и подтвержденная спецификация материалов. Обратное проектирование может быть рассмотрено как отдельная задача, если это позволяют образцы, доступ и права интеллектуальной собственности.
8. Часто задаваемые вопросы
Может ли компания Ming-Li производить пластиковые детали для применения в производстве изделий из целлюлозного волокна?
Компания Ming-Li может проанализировать чертежи и оценить технологическую осуществимость производства механических и изоляционных полимерных компонентов, связанных с технологией CPO, включая корпуса разъемов, крепежные конструкции, детали для укладки волокон, прецизионную оснастку и литые под давлением узлы. Пригодность для применения, допуски и квалификация должны рассматриваться индивидуально. Это не является подтверждением существующего одобрения платформы CPO.
Использует ли компания CPO только пластиковые компоненты?
Нет. Технология CPO объединяет полупроводниковые интегральные схемы специального назначения (ASIC), фотонные чипы, оптические модули, подложки, волоконно-оптические матрицы, разъемы, компоненты для управления теплоотводом и другие технологии. Полимеры обеспечивают выполнение отдельных механических, удерживающих и изоляционных функций; они не заменяют кремниевую фотонику или прецизионные оптические интерфейсы.
Что лучше подходит для конструкционных компонентов из CPO: LCP, PPS или PEEK?
Не существует единственного лучшего полимера. LCP может быть привлекательным для тонкостенных соединителей, PPS — для некоторых термостойких изоляционных конструкций, а PEEK — для сложных высокотемпературных применений. Окончательный выбор определяется маркой полимера, размерами, нагрузками, условиями эксплуатации, чистотой и экономической целесообразностью.
Можно ли добиться точности оптической юстировки методом литья под давлением до субмикронных значений?
Не следует так считать. Субмикронная оптическая юстировка — это специализированное требование на системном уровне, часто решаемое с помощью стекла, кремния, керамики, активной юстировки или других методов. Корпус или опора, изготовленные методом литья под давлением, должны оцениваться отдельно на предмет соответствия требованиям к механическим допускам.
Сможет ли компания Ming-Li обеспечить создание мелкосерийных прототипов и последующее массовое производство?
Проекты могут быть рассмотрены на этапах создания прототипов и серийного производства, включая проектирование с учетом технологичности изготовления (DFM), изготовление оснастки, испытания, контроль качества и производство. Количество полостей, ожидаемые сроки выполнения и стоимость зависят от сложности, выбранного полимерного материала, объема согласований и прогнозируемого объема производства.
Предлагает ли компания Ming-Li услугу литья под давлением для оптико-электронных сборок?
Да, литье с закладными элементами и литье с наплавкой являются отработанными производственными технологиями компании Ming-Li. Для любого оптико-электронного узла необходимо проверить надежность фиксации закладных элементов, изоляцию, тепловую совместимость, геометрию и соответствие квалификационным требованиям на основе конкретной конструкции.
Является ли компания Ming-Li сертифицированным производителем оптики CPO?
Компания Ming-Li имеет действующую сертификацию IATF 16949 для своей системы управления качеством производства. Это не сертификация оптической платформы и не означает квалификацию, подтвержденную конкретным поставщиком систем CPO. Компания приглашает заказчиков предоставлять чертежи для оценки возможности реализации проекта и квалификации поставщика.
Как быстрее всего получить содержательное ценовое предложение?
Предоставьте окончательные 2D/3D данные, интерфейсы сборки, марку материала, чертежи с указанием критически важных размеров, ожидаемый годовой объем производства, целевую дату запуска и соответствующие требования к чистоте и контролю качества. Укажите, касается ли запрос только оснастки, формованных компонентов или собранных деталей.
9. Сотрудничество с компанией Ming-Li в производстве оптических межсоединений следующего поколения.
Передовые системы оптической связи требуют большего, чем просто миниатюризация. Они предполагают тщательное рассмотрение тепловых характеристик, высокоэффективную обработку полимеров, поддержку механической центровки, прецизионную оснастку и документацию по качеству. Наиболее успешные программы определяют , какими свойствами должен обладать полимерный компонент , выбирают подходящий технологический процесс производства, а затем проверяют готовую сборку в реальных условиях эксплуатации.
Компания Ming-Li Precision приветствует запросы от компаний, работающих в сфере фотоники, производителей оптических разъемов, поставщиков сетевого оборудования, научно-исследовательских групп и контрактных производителей, ищущих партнера в области проектирования высокоточных полимерных изделий и литья под давлением, расположенного на Тайване .
Обсудите с нашей инженерной командой ваш следующий проект по изготовлению механических компонентов, элементов конструкции из кремниевой фотоники или оптических разъемов методом литья под давлением.
Компания Ming-Li Precision Steel Molds Co., Ltd.
№ 13, улица 36, индустриальный парк Тайчжун, Тайчжун 40768, Тайвань
Электронная почта: karl@mingli-molds.com.tw
Телефон: +886-4-2359-9288
Профиль компании: Ming-Li Precision
Услуги по прецизионному литью: литье конструкционных пластмасс и литье с закладными элементами.
Свяжитесь с технической службой: Запросите техническую экспертизу.
Источники и техническая литература
- NVIDIA — Техническое представление технологии Spectrum-X Ethernet Photonics — обсуждение архитектуры CPO, съемных волоконно-оптических разъемов и особенностей развертывания.
- Corning — Оптическая связь и экосистема CPO на конференции OFC 2026 — волоконно-оптические массивы, управление оптическими процессами и системная интеграция.
- Мин-Ли — Профиль компании — история компании, система качества и производственные возможности.
- Ming-Li — Решения для прецизионного литья под давлением — технологии производства и категории компонентов.
Примечание редактора: Технические схемы носят концептуальный характер. Свойства материалов, оптические характеристики, достижимые допуски, квалификация CPO и соответствие нормативным требованиям должны быть проверены для каждого проекта. В статье описываются имеющиеся производственные возможности и перспективные области применения, а не завершенные примеры производства CPO.